 हिन्दीहिन्दी

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-२८ मूल:साइट


डाउनस्ट्रीम प्लास्टिक विनिर्माण एचडीपीई और पीपी पाउडर की सटीक स्थिरता और गुणवत्ता पर बहुत अधिक निर्भर करता है। रोटोमोल्डिंग, मास्टरबैच कंपाउंडिंग और पाउडर कोटिंग्स जैसे अनुप्रयोगों को सही ढंग से कार्य करने के लिए सटीक सामग्री विनिर्देशों की आवश्यकता होती है। जब पाउडर की विशेषताएं विचलित हो जाती हैं, तो पूरी उत्पादन लाइन प्रभावित होती है।
ख़राब कण आकार वितरण गंभीर परिचालन संबंधी बाधाएँ पैदा करता है। असंगत पीसने से सीधे थर्मल गिरावट, खराब पिघल प्रवाह, अंतिम उत्पादों में संरचनात्मक कमजोरियां और अत्यधिक सामग्री अपशिष्ट होता है। आप अनियमित, तापीय रूप से समझौता किए गए पाउडर के साथ उच्च प्रदर्शन वाले प्लास्टिक उत्पाद प्राप्त नहीं कर सकते। आकार घटाने की प्रक्रिया के दौरान पॉलिमर के भौतिक गुण बरकरार रहने चाहिए।
इसे हल करने के लिए अत्यधिक नियंत्रित पीसने, स्क्रीनिंग और मिलिंग पारिस्थितिकी तंत्र की आवश्यकता होती है। वाणिज्यिक-ग्रेड पीई पीपी प्लास्टिक पुल्वराइज़र का चयन और अनुकूलन सख्त कण आकार नियंत्रण प्राप्त करने के लिए प्राथमिक लीवर के रूप में कार्य करता है। उचित उपकरण विन्यास उच्च थ्रूपुट बनाए रखता है, सामग्री की अखंडता की रक्षा करता है, और परिचालन दक्षता सुनिश्चित करता है।
कच्चे पॉलिमर कणिकाओं को बारीक पाउडर में बदलने के लिए एक सख्त, अनुक्रमिक वर्कफ़्लो की आवश्यकता होती है। यह प्रक्रिया प्री-श्रेडिंग या दानेदार बनाने से शुरू होती है। कच्चा माल अक्सर गांठों, पर्ज या बड़े टुकड़ों में आता है जिन्हें एक समान 6-10 मिमी कणिकाओं में कम किया जाना चाहिए। गंभीर यांत्रिक क्षति पहुंचाए बिना या मोटर को बंद किए बिना आप अनियमित टुकड़ों को एक महीन मिलिंग कक्ष में नहीं डाल सकते। ये समान कण फिर आहार प्रणाली में प्रवेश करते हैं। लगातार फीडिंग पूरे ऑपरेशन की स्थिरता को निर्धारित करती है। अनियमित सामग्री प्रवाह बिजली स्पाइक्स, असमान पीसने और असंगत कण आकार का कारण बनता है।
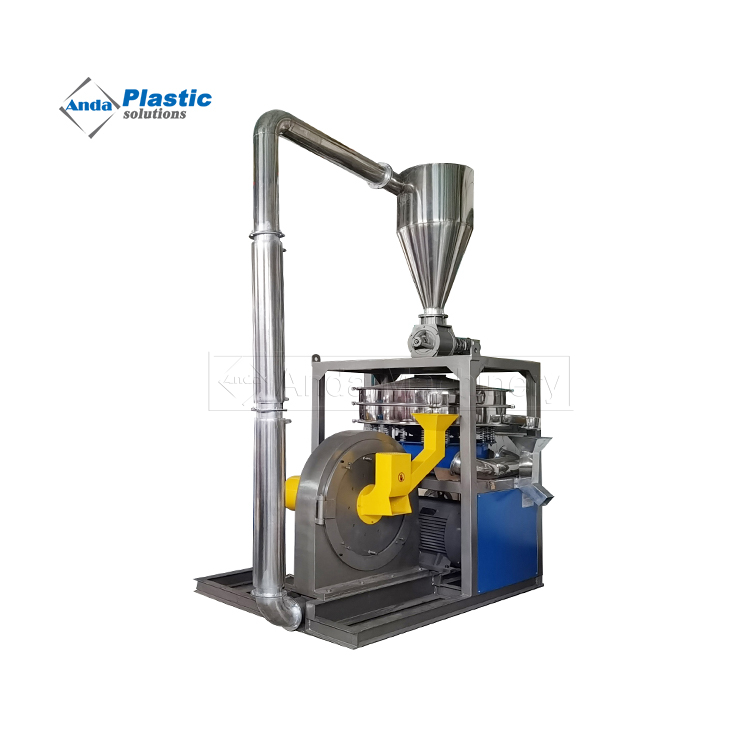
चूर्णित करने वाले कक्ष के अंदर, भौतिक परिवर्तन होता है। मशीन 6-10 मिमी कणिकाओं को सूक्ष्म-पाउडर में तोड़ने के लिए तीव्र यांत्रिक बल लगाती है। कतरनी बल घूमने वाले और स्थिर दांतों के बीच बहुलक को काटते हैं। प्रभाव बल प्लास्टिक की क्रिस्टलीय संरचना को तोड़ देता है, और घर्षण शेष टुकड़ों को चैम्बर की दीवारों पर पीस देता है। एक बार चूर्णित हो जाने पर, एक उच्च दबाव वाली वायवीय संदेश प्रणाली सामग्री को कक्ष से बाहर खींचती है। पाउडर स्क्रीनिंग चरण में चला जाता है, जहां कंपन चलनी बड़े आकार के कणों से स्वीकार्य पाउडर को अलग करती है। अंत में, ऑन-स्पेक पाउडर बैगिंग स्टेशन या बल्क साइलो स्टोरेज में प्रवेश करता है।
| उत्पादन चरण | उपकरण प्रयुक्त | प्राथमिक कार्य | लक्ष्य सामग्री आकार |
|---|---|---|---|
| पूर्व कतरन | हेवी-ड्यूटी ग्रेनुलेटर | बड़े पर्ज को कम करें और समान फ़ीड सामग्री में स्क्रैप करें। | 6 मिमी - 10 मिमी |
| खिला | वाइब्रेटरी या स्क्रू फीडर | सामग्री का एक स्थिर, एम्परेज-नियंत्रित प्रवाह प्रदान करें। | 6 मिमी - 10 मिमी |
| पिसाई | पुल्वराइज़र चैम्बर | पॉलिमर को माइक्रोनाइज़ करने के लिए कतरनी और प्रभाव बल लागू करें। | मिश्रित पाउडर और बड़े आकार का |
| Conveying | वायवीय ब्लोअर और चक्रवात | सामग्री का परिवहन करें और वायु शीतलन प्रदान करें। | मिश्रित पाउडर और बड़े आकार का |
| स्क्रीनिंग | कम्पायमान छलनी | बड़े आकार के दानों से ऑन-स्पेक पाउडर अलग करें। | 20 - 80 मेष |
निर्माता आम तौर पर पॉलिमर के थर्मल गुणों और आवश्यक आउटपुट आकार के आधार पर दो प्राथमिक पीसने वाले वातावरणों के बीच चयन करते हैं। आपको शीतलन विधि को अपने फीडस्टॉक के विशिष्ट पिघल प्रवाह सूचकांक और लोच से मेल खाना चाहिए।
एम्बिएंट ग्राइंडिंग कमरे के तापमान पर संचालित होती है और अधिकांश मानक प्लास्टिक मिलिंग को संभालती है। यांत्रिक घर्षण से उत्पन्न गर्मी को प्रबंधित करने के लिए प्रणाली उच्च मात्रा वाले वायुप्रवाह और पानी-ठंडा जैकेट पर निर्भर करती है। यह दृष्टिकोण अत्यधिक लागत प्रभावी है और मानक एचडीपीई और पीपी ग्रेड के लिए बिल्कुल उपयुक्त है। वायुप्रवाह एक साथ सामग्री को ठंडा करता है, पीसने वाली डिस्क को ठंडा करता है, और तैयार पाउडर को मिलिंग कक्ष से बाहर भेजता है। यह सुनिश्चित करने के लिए कि चैम्बर प्लास्टिक के पिघलने बिंदु से काफी नीचे रहे, ऑपरेटर जल प्रवाह दर और निकास हवा के तापमान की निगरानी करते हैं।
क्रायोजेनिक ग्राइंडिंग मिलिंग कक्ष में प्रवेश करने से पहले पॉलिमर को जमने के लिए तरल नाइट्रोजन का उपयोग करती है। यह अत्यधिक ठंड प्लास्टिक को टुकड़े-टुकड़े कर देती है, जिससे वह टकराने पर आसानी से टूट जाता है। क्रायोजेनिक प्रसंस्करण एक विशेष, उच्च लागत वाला विकल्प है। आप इस विधि का उपयोग केवल कुछ ईवीए, रबर जैसे अत्यधिक लोचदार पॉलिमर के लिए करते हैं, या जब आपको थर्मल गिरावट के जोखिम के बिना अल्ट्रा-फाइन माइक्रोनाइजेशन की आवश्यकता होती है। मानक एचडीपीई और कठोर पीपी के लिए, क्रायोजेनिक ग्राइंडिंग अनावश्यक परिचालन लागत और जटिलता जोड़ती है।
विभिन्न विनिर्माण प्रक्रियाओं के लिए बहुत अलग पाउडर प्रोफाइल की आवश्यकता होती है। आपको अंतिम-उपयोगकर्ता की सटीक आवश्यकताओं से मेल खाने के लिए अपने चूर्णीकरण प्रणाली के आउटपुट को तैयार करना होगा। गलत जाल आकार का उत्पादन करने से पाउडर अपने इच्छित अनुप्रयोग के लिए बेकार हो जाता है।
आउटपुट को नियंत्रित करने के लिए मिलिंग कक्ष के भीतर कई यांत्रिक चर के सटीक हेरफेर की आवश्यकता होती है। ऑपरेटरों को थ्रूपुट का त्याग किए बिना वांछित जाल आकार प्राप्त करने के लिए इन सेटिंग्स को संतुलित करना होगा।
रोटर की गति और टिप वेग बहुलक में स्थानांतरित गतिज ऊर्जा को निर्धारित करते हैं। उच्च गति बढ़े हुए प्रभाव बल के माध्यम से महीन कण उत्पन्न करती है। हालाँकि, यह गर्मी उत्पादन के साथ एक सख्त समझौता बनाता है। अत्यधिक रोटर गति पॉलिमर को पिघला सकती है, जिससे यह ग्राइंडिंग डिस्क पर फैल सकता है और डिस्चार्ज पोर्ट को अवरुद्ध कर सकता है। आपको इष्टतम आरपीएम ढूंढना होगा जो प्लास्टिक को उसकी तापीय सीमा को पार किए बिना तोड़ देता है।
गैप क्लीयरेंस सबसे प्रत्यक्ष नियंत्रण तंत्र है। आपको पाउडर आउटपुट को ठीक करने के लिए माइक्रो-एडजस्टेबल स्टेटर और रोटर गैप का उपयोग करना चाहिए। अंतर को कम करने से महीन पाउडर बनता है लेकिन समग्र थ्रूपुट कम हो जाता है और मोटर लोड बढ़ जाता है। ऑपरेटरों को सामग्री के विशिष्ट पिघल प्रवाह सूचकांक के आधार पर इस निकासी को कैलिब्रेट करना होगा। आधुनिक मशीनों में बाहरी समायोजन डायल की सुविधा होती है, जो तकनीशियनों को मिलिंग कक्ष को खोले बिना अंतर को बदलने की अनुमति देती है।
फ़ीड दर सीधे चैम्बर दक्षता को प्रभावित करती है। अधिक दूध पिलाने से मिलिंग चैम्बर अवरुद्ध हो जाता है। इससे ख़राब आउटपुट, अत्यधिक उपकरण तनाव और संभावित मोटर विफलता होती है। इसके विपरीत, कम भोजन देने से प्रसंस्करण क्षमता कम हो जाती है और ऊर्जा बर्बाद होती है। मुख्य मोटर के एम्परेज से जुड़े स्वचालित कंपन फीडर सबसे विश्वसनीय फ़ीड नियंत्रण प्रदान करते हैं। जब मुख्य मोटर अपने अधिकतम भार के करीब पहुंचती है, तो फीडर स्वचालित रूप से धीमा हो जाता है, जिससे जाम नहीं लगता।
चूर्णित सामग्री को आकार के अनुसार अलग करना उतना ही महत्वपूर्ण है जितना कि पीसने की प्रक्रिया। उद्योग इस कार्य के लिए दो अलग-अलग तरीकों का उपयोग करता है, जो पूरी तरह से अलग-अलग उद्देश्यों की पूर्ति करते हैं।
कठोर लैब-स्केल कण आकार विश्लेषण और गुणवत्ता नियंत्रण सत्यापन के लिए बैच स्क्रीनिंग आवश्यक है। यह सत्यापित करने के लिए कि उत्पादन आवश्यक विनिर्देशों को पूरा करता है, तकनीशियन शेकर टेबल पर स्टैकेबल छलनी का उपयोग करते हैं। वे 100 ग्राम का नमूना लेते हैं, इसे शेकर के माध्यम से दस मिनट तक चलाते हैं, और प्रत्येक स्क्रीन पर बची हुई सामग्री का वजन करते हैं। यह कण आकार वितरण की पुष्टि करता है लेकिन व्यावसायिक उत्पादन मात्रा के साथ तालमेल नहीं बिठा सकता है।
उच्च-थ्रूपुट उत्पादन के लिए निरंतर कंपन स्क्रीनिंग अनिवार्य है। ये सिस्टम वास्तविक समय में सामग्री प्रवाह को अलग करने के लिए मल्टी-डेक रोटरी या वाइब्रेटरी स्क्रीन का उपयोग करते हैं। शीर्ष डेक बड़े आकार के कणों को पकड़ता है, मध्य डेक ऑन-स्पेक पाउडर को पकड़ता है, और निचला डेक अल्ट्रा-फाइन धूल को अलग करता है। यह निरंतर पृथक्करण सुनिश्चित करता है कि केवल सही आकार का पाउडर ही बैगिंग स्टेशन तक पहुंचता है, और बिना किसी रुकावट के प्रति घंटे सैकड़ों या हजारों किलोग्राम का प्रसंस्करण करता है।
एक अत्यधिक कुशल पाउडर उत्पादन लाइन एक बंद-लूप प्रणाली के रूप में काम करती है। जब कंपन स्क्रीन शीर्ष डेक पर बड़े आकार के कणों को पकड़ती है, तो सिस्टम स्वचालित रूप से उन्हें वायवीय रूप से पुल्वराइज़र कक्ष में वापस भेज देता है। यह पुनर्चक्रण अधिकतम सामग्री उपयोग की गारंटी देता है और बर्बादी को रोकता है। बड़े आकार के कण फिर से पीसने वाली डिस्क से गुजरते हैं जब तक कि वे लक्ष्य जाल से गुजरने के लिए पर्याप्त छोटे न हो जाएं।
जुर्माने का प्रबंधन एक महत्वपूर्ण परिचालन चुनौती प्रस्तुत करता है। महीन धूल जैसे कण होते हैं जो डाउनस्ट्रीम प्रक्रियाओं में गंभीर क्लंपिंग और खराब प्रवाह विशेषताओं का कारण बनते हैं। वे स्क्रीन जाल से भी चिपक जाते हैं, जिसे स्क्रीन ब्लाइंडिंग के रूप में जाना जाता है। जब जाल अंधा हो जाता है, तो अच्छा पाउडर उसमें से नहीं गुजर पाता है, और सिस्टम ग़लती से इसे अधिक आकार का कहकर अस्वीकार कर देता है। उचित स्क्रीन टेंशनिंग इस समस्या को कम करने में मदद करती है। जिद्दी सामग्रियों के लिए, ऑपरेटर अल्ट्रासोनिक सफाई प्रणालियाँ स्थापित करते हैं। ये प्रणालियाँ स्टेनलेस स्टील जाल पर सीधे उच्च-आवृत्ति कंपन लागू करती हैं, फंसे हुए कणों को तुरंत हटा देती हैं और अधिकतम स्क्रीन क्षमता बनाए रखती हैं।
मिलिंग चैंबर की आंतरिक ज्यामिति यह निर्धारित करती है कि आप किस प्रकार के प्लास्टिक को प्रभावी ढंग से संसाधित कर सकते हैं। आपको डिस्क प्रोफाइल का मिलान अपने फीडस्टॉक की भौतिक विशेषताओं से करना होगा।
डिस्क पल्वराइज़र सामग्री को पीसने के लिए दाँतेदार प्लेटों का उपयोग करते हैं। हम एचडीपीई जैसे कठोर प्लास्टिक के उच्च-थ्रूपुट परिवेश पीसने के लिए इस डिज़ाइन का मूल्यांकन करते हैं। पॉलिमर स्थिर डिस्क के केंद्र में प्रवेश करता है और घूर्णन डिस्क द्वारा बाहर की ओर धकेल दिया जाता है। दाँतेदार दांतों के बीच कतरनी और घर्षण बल कणिकाओं को पाउडर में बदल देते हैं। प्लेट धातुकर्म यहां महत्वपूर्ण है। कठोर स्टील मिश्र धातु या टंगस्टन कार्बाइड कोटिंग्स बेहतर पहनने के प्रतिरोध प्रदान करते हैं और रखरखाव अंतराल बढ़ाते हैं। घिसे हुए दांत थ्रूपुट को काफी कम कर देते हैं और बड़े आकार के कणों का प्रतिशत बढ़ा देते हैं।
पिन मिल और टर्बो मिल एक अलग तंत्र का उपयोग करते हैं। हम इनका मूल्यांकन ताप-संवेदनशील या थोड़े अधिक लचीले पॉलिमर के लिए करते हैं। दाँतेदार डिस्क के बजाय, ये मिलें इंटरलॉकिंग पिन या ब्लेड टरबाइन रोटर का उपयोग करती हैं। हाई-स्पीड रोटेशन बड़े पैमाने पर वायु प्रवाह उत्पन्न करता है। यह टर्बो डिज़ाइन सामग्री को ठंडा करने और इसे सिस्टम के माध्यम से पहुंचाने में महत्वपूर्ण सहायता करता है। प्रभाव बल डिस्क मिलों से जुड़ी तीव्र घर्षण गर्मी पैदा किए बिना प्लास्टिक को चकनाचूर कर देता है, जिससे कटौती के दौरान गर्मी-संवेदनशील प्लास्टिक को पिघलने से रोका जा सकता है।
चूर्णित करने वाली प्रणाली का मूल्यांकन करने के लिए किलोवाट/किग्रा अनुपात पर बारीकी से नजर डालने की आवश्यकता होती है। आपको यह मापना होगा कि एक किलोग्राम ऑन-स्पेक पाउडर का उत्पादन करने के लिए कितनी विद्युत शक्ति की आवश्यकता है। यदि ऊर्जा लागत आपके लाभ मार्जिन को नष्ट कर देती है तो उच्च थ्रूपुट का कोई मतलब नहीं है।
मोटर साइज़िंग इस समीकरण में एक बड़ी भूमिका निभाती है। एक बड़े आकार की मोटर निष्क्रिय या कम-लोड अवधि के दौरान बिजली बर्बाद करती है, जबकि एक छोटे आकार की मोटर लोड के तहत संघर्ष करती है, जिससे बार-बार थर्मल शटडाउन होता है और समय से पहले विफलता होती है। ड्राइव दक्षता भी मायने रखती है। डायरेक्ट-ड्राइव सिस्टम आमतौर पर बेल्ट-संचालित विकल्पों की तुलना में अधिक कुशलता से बिजली स्थानांतरित करते हैं, जिससे ऊर्जा हानि कम होती है। अंत में, मिलिंग कक्ष का वायुगतिकीय डिज़ाइन इस बात पर प्रभाव डालता है कि वायवीय प्रणाली कितनी आसानी से पाउडर को निकाल सकती है। खराब वायुगतिकी के कारण सामग्री को बाहर निकालने के लिए बड़े ब्लोअर मोटर्स की आवश्यकता होती है, जिससे दीर्घकालिक ऊर्जा उपयोग बढ़ जाता है।
थर्मल प्रबंधन परिवेश पीसने की सफलता को निर्धारित करता है। आपको पॉलिमर को गर्मी के क्षरण से बचाने के लिए दोहरे शीतलन प्रणालियों की आवश्यकता का मूल्यांकन करना चाहिए।
प्रभावी मशीनें मिलिंग कक्ष के चारों ओर जल-ठंडा स्थिर बर्र और कूलिंग जैकेट का उपयोग करती हैं। धातु के घटकों से गर्मी निकालने के लिए ऑपरेटर इन जैकेटों के माध्यम से ठंडा पानी पंप करते हैं। इसके साथ ही, सिस्टम घूमने वाले घटकों और पॉलिमर को ठंडा करने के लिए कक्ष के माध्यम से उच्च मात्रा में परिवेशी वायु खींचता है। आपको अपने विशिष्ट पीई और पीपी ग्रेड के विकट नरमी बिंदु के नीचे चैम्बर तापमान को सख्ती से बनाए रखने की मशीन की क्षमता का मूल्यांकन करना चाहिए। यदि तापमान इस सीमा से अधिक हो जाता है, तो प्लास्टिक गंदा हो जाएगा, डिस्चार्ज च्यूट को अवरुद्ध कर देगा और बैच को बर्बाद कर देगा।
उत्पादन की माँगें बदलती रहती हैं, और आपके उपकरण को इसके अनुकूल होना चाहिए। मानक एचडीपीई और पीपी से परे विभिन्न प्रकार के फीडस्टॉक्स को संभालने के लिए उपकरण की क्षमता का आकलन करें। एक कठोर मशीन नए अनुबंध लेने या विभिन्न स्क्रैप धाराओं को संसाधित करने की आपकी क्षमता को सीमित कर देती है।
उन्नत सिस्टम स्प्लिट ग्राइंडिंग ब्लॉक तकनीक का उपयोग करते हैं। यह ऑपरेटरों को विशिष्ट चैम्बर घटकों की अदला-बदली करके एक ही मशीन पर एलडीपीई, ईवीए, पीईटी और एनबीआर को संसाधित करने की अनुमति देता है। आपको ग्राइंडिंग ब्लॉक या डिस्क बदलने की आसानी के बारे में विस्तार से बताना चाहिए। त्वरित-परिवर्तन तंत्र तकनीशियनों को विभिन्न पॉलिमर कठोरता स्तरों को समायोजित करने और रखरखाव डाउनटाइम में पूरी शिफ्ट खोए बिना प्रवाह सूचकांकों को पिघलाने के लिए डिस्क प्रोफाइल को स्वैप करने की अनुमति देता है। यदि डिस्क बदलने में आठ घंटे लगते हैं, तो आपका उत्पादन लचीलापन शून्य हो जाता है।
पाउडर उत्पादन लाइन की तैनाती में विशिष्ट यांत्रिक और पर्यावरणीय जोखिम शामिल हैं। प्रोएक्टिव शमन निरंतर अपटाइम और सुसंगत उत्पाद गुणवत्ता सुनिश्चित करता है। इन जोखिमों को नजरअंदाज करने से पाइप अवरुद्ध हो जाते हैं, सामग्री बर्बाद हो जाती है और काम करने की स्थिति असुरक्षित हो जाती है।
| परिचालन जोखिम | मूल कारण | शमन रणनीति |
|---|---|---|
| सामग्री ब्रिजिंग | स्थैतिक बिजली या उच्च परिवेशीय नमी के कारण हॉपर में पाउडर केक बन जाता है। | उत्तेजित हॉपर, एंटी-स्टैटिक कन्वेइंग लाइनें और सख्त सुविधा आर्द्रता नियंत्रण स्थापित करें। |
| विशिष्ट पाउडर से बाहर | ग्राइंडिंग डिस्क का तेजी से ख़राब होना या अनुचित गैप कैलिब्रेशन। | सख्त गैप रिकैलिब्रेशन शेड्यूल लागू करें और कठोर मिश्र धातु प्रतिस्थापन डिस्क का उपयोग करें। |
| स्क्रीन ब्लाइंडिंग | चिपचिपा जुर्माना कंपन जाल में फंस गया। | अल्ट्रासोनिक स्क्रीन क्लीनर तैनात करें और उचित यांत्रिक स्क्रीन तनाव सुनिश्चित करें। |
| थर्मल स्मीयरिंग | चैंबर तापमान पॉलिमर के विकट नरमी बिंदु से अधिक है। | डुअल-कूलिंग (वॉटर जैकेट और उच्च मात्रा वाली हवा) का उपयोग करें और पीएलसी के माध्यम से चैम्बर तापमान की निगरानी करें। |
| वायवीय रुकावटें | संदेशवाहक लाइनों में अपर्याप्त वायु वेग पाउडर को जमने देता है। | ब्लोअर के लिए उचित सीएफएम की गणना करें और पाइपिंग में 90 डिग्री की तेज कोहनी से बचें। |
सामग्री प्रवाह संबंधी समस्याएं अक्सर उत्पादन रोक देती हैं। दाने अक्सर फ़ीड हॉपर में समा जाते हैं, जिससे मिल को भूखा रहना पड़ता है। ऐसा तब होता है जब सामग्री डिस्चार्ज ओपनिंग के ऊपर एक आर्क बनाती है, जिससे प्रवाह पूरी तरह से रुक जाता है। इसके विपरीत, स्थिर निर्माण या परिवेशीय नमी के कारण तैयार पाउडर डिस्चार्ज च्यूट या स्टोरेज साइलो में जम सकता है।
इसे कम करने के लिए, उत्तेजित हॉपर की आवश्यकता निर्दिष्ट करें जो घूमने वाले पैडल का उपयोग करके भौतिक पुलों को भौतिक रूप से तोड़ देते हैं। पाउडर को पाइप की दीवारों पर चिपकने से रोकने के लिए आपको एंटी-स्टैटिक कन्वेइंग लाइनें भी स्थापित करनी होंगी। सुविधा के भीतर सख्त परिवेशीय आर्द्रता नियंत्रण नमी अवशोषण को रोकता है। एचडीपीई और पीपी आम तौर पर गैर-हीड्रोस्कोपिक होते हैं, लेकिन सतह की नमी अभी भी बारीक पाउडर को इकट्ठा करने और रोटरी वाल्व को अवरुद्ध करने का कारण बन सकती है।
ग्राइंडिंग डिस्क अत्यधिक अपघर्षक घिसाव को सहन करती है। इन भागों के तेजी से क्षरण से सीधे तौर पर मानक से बाहर पाउडर, ऊर्जा की खपत में वृद्धि और बार-बार उत्पादन रुक जाता है। जैसे-जैसे दांत घिसते हैं, मशीन कतरनी की तुलना में घर्षण पर अधिक निर्भर करती है, जिससे चैम्बर का तापमान बढ़ जाता है।
मिलिंग चैम्बर तक पहुंच की आसानी का मूल्यांकन करें। क्लैमशेल डिज़ाइन तकनीशियनों को निरीक्षण और सफाई के लिए कक्ष को तुरंत खोलने की अनुमति देते हैं। आपको प्रतिस्थापन ब्लेड और डिस्क की उपलब्धता को ध्यान में रखना चाहिए। हर समय इन्वेंट्री में धारदार डिस्क का एक अतिरिक्त सेट रखें। इसके अलावा, डिस्क परिवर्तन के बाद गैप रिकैलिब्रेशन के लिए आवश्यक समय की गणना करें। बाहरी गैप समायोजन डायल वाली मशीनें आंतरिक शिमिंग की आवश्यकता वाले पुराने मॉडलों की तुलना में रखरखाव डाउनटाइम को काफी कम कर देती हैं।
प्लास्टिक को चूर्णित करने से ज्वलनशील धूल उत्पन्न होती है। यह गंभीर विस्फोट जोखिम और ऑपरेटर श्वसन संबंधी खतरे प्रस्तुत करता है। चेंबर में प्रवेश करने वाली ट्रैम्प धातु से निकली एक चिंगारी, संदेशवाहक लाइनों में धूल के बादल को प्रज्वलित कर सकती है।
सुरक्षा अनुपालन अनिवार्य है. धूल-भारी क्षेत्रों में ATEX-प्रमाणित विद्युत घटकों के लिए आवश्यकताओं की रूपरेखा तैयार करें। इग्निशन की स्थिति में विस्फोट दबाव को ऑपरेटरों से सुरक्षित रूप से दूर करने के लिए सिस्टम में चक्रवात और धूल कलेक्टर पर विस्फोट वेंट की सुविधा होनी चाहिए। पल्स-जेट धूल कलेक्टरों को सुविधा वातावरण में प्रवेश करने से पहले हवाई कणों को पकड़ने की आवश्यकता होती है। अंत में, स्थैतिक चिंगारी को खत्म करने के लिए संपूर्ण वायवीय संदेश प्रणाली की निरंतर विद्युत ग्राउंडिंग सुनिश्चित करें। प्रत्येक पाइप जोड़ में एक ग्राउंडिंग जम्पर तार होना चाहिए।
सफल एचडीपीई और पीपी पाउडर उत्पादन पूरी तरह से पीसने वाले यांत्रिकी, थर्मल प्रबंधन और स्क्रीनिंग सटीकता के सटीक सिंक्रनाइज़ेशन पर निर्भर करता है। आप संपूर्ण आउटपुट को प्रभावित किए बिना एक वेरिएबल को अलग नहीं कर सकते। पॉलिमर की भौतिक अखंडता को आक्रामक शीतलन के माध्यम से संरक्षित किया जाना चाहिए, जबकि यांत्रिक सेटअप को सटीक कण आकार वितरण सुनिश्चित करना चाहिए।
उपकरण का मूल्यांकन करते समय, निर्णय निर्माताओं को सिद्ध थ्रूपुट-टू-एनर्जी अनुपात के आधार पर पल्वराइज़र को प्राथमिकता देनी चाहिए। निर्बाध बंद-लूप स्क्रीनिंग एकीकरण की तलाश करें। सबसे ऊपर, जिस प्राथमिक पॉलिमर को आप संसाधित करना चाहते हैं, उसके विरुद्ध मशीन की विशिष्ट थर्मल सहनशीलता को सत्यापित करें।
प्रभावी ढंग से आगे बढ़ने के लिए, निम्नलिखित कार्रवाई करें:
ए: धब्बों को रोकने के लिए चैम्बर का तापमान पॉलिमर के पिघलने बिंदु से काफी नीचे रहना चाहिए। इसके लिए आंतरिक तापमान को 50°C और 70°C के बीच बनाए रखने के लिए सक्रिय वॉटर-कूलिंग जैकेट और उच्च मात्रा वाले वायु प्रवाह की आवश्यकता होती है। सटीक लक्ष्य पूरी तरह से विशिष्ट प्लास्टिक ग्रेड और उसके विकट नरमी बिंदु पर निर्भर करता है। इस सीमा से अधिक होने पर तत्काल सामग्री का क्षरण होता है और उपकरण में रुकावट आती है।
उत्तर: आप मुख्य रूप से घूमने वाली और स्थिर पीसने वाली डिस्क के बीच गैप क्लीयरेंस को समायोजित करके कण आकार को नियंत्रित करते हैं। अंतर को कम करने से महीन पाउडर बनता है। इसके अतिरिक्त, आप प्रभाव बल को बदलने के लिए रोटर गति को संशोधित कर सकते हैं। अंत में, एकीकृत कंपन स्क्रीन पर जाल का आकार बदलने से बड़े आकार के कणों को अस्वीकार करके अंतिम आउटपुट प्रोफ़ाइल को सख्ती से नियंत्रित किया जाता है।
उत्तर: हां, लेकिन एलडीपीई में कठोर एचडीपीई की तुलना में कम गलनांक और उच्च लोच होती है। एलडीपीई के प्रसंस्करण के लिए अक्सर अलग-अलग ग्राइंडिंग डिस्क प्रोफाइल, व्यापक अंतराल सेटिंग्स और बढ़ी हुई शीतलन क्षमता की आवश्यकता होती है। ऑपरेशन के दौरान नरम एलडीपीई को पिघलने, धब्बा लगने और मिलिंग चैम्बर में गंदगी फैलने से रोकने के लिए आपको सिस्टम मापदंडों को समायोजित करना होगा।
उ: स्क्रीन ब्लाइंडिंग तब होती है जब स्थैतिक बिजली, उच्च नमी सामग्री, या मामूली थर्मल गिरावट के कारण छलनी की जाली में चिपचिपे कण जमा हो जाते हैं। यह खुले क्षेत्र को अवरुद्ध करता है और थ्रूपुट को कम करता है। आप अल्ट्रासोनिक स्क्रीन क्लीनर स्थापित करके, एंटी-स्टैटिक एजेंटों को लागू करके और प्रसंस्करण क्षेत्र में सख्त आर्द्रता नियंत्रण बनाए रखकर इसे कम कर सकते हैं।
ए: बंद-लूप सिस्टम स्वचालित रूप से कंपन स्क्रीन से बड़े कणों को पकड़ते हैं और वायवीय रूप से उन्हें पीसने वाले कक्ष में वापस कर देते हैं। यह निरंतर पुनरावर्तन पूर्ण सामग्री उपयोग सुनिश्चित करता है और कच्चे माल की बर्बादी को रोकता है। यह गारंटी देता है कि केवल सही आकार का पाउडर ही सिस्टम से बाहर निकलता है, जिससे डाउनस्ट्रीम विनिर्माण प्रक्रियाओं के लिए सख्त गुणवत्ता नियंत्रण बनाए रखा जाता है।
ए: एक डिस्क मिल दाँतेदार प्लेटों की कतरनी और घर्षण क्रिया का उपयोग करती है, जो इसे एचडीपीई और पीपी जैसे कठोर प्लास्टिक के प्रसंस्करण के लिए आदर्श बनाती है। एक पिन मिल इंटरलॉकिंग पिन से उच्च गति प्रभाव कार्रवाई पर निर्भर करती है। यह बड़े पैमाने पर वायु प्रवाह उत्पन्न करता है, जो इसे महीन, अधिक लचीली या अत्यधिक गर्मी-संवेदनशील सामग्रियों के लिए बेहतर अनुकूल बनाता है।


