 हिन्दीहिन्दी

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-२८ मूल:साइट


पीवीसी शुष्क मिश्रण मिश्रण समस्याएं जैसे पाउडर गांठ, खराब प्रवाह क्षमता, पीलापन, असमान योजक फैलाव, और असंगत थोक घनत्व एक्सट्रूज़न स्थिरता और तैयार उत्पाद की गुणवत्ता को प्रभावित कर सकते हैं। ये समस्याएँ अक्सर गलत मिश्रण तापमान, अपर्याप्त शीतलन, गलत घटक खुराक, या असंगत सामग्री प्रबंधन से उत्पन्न होती हैं।
उचित रूप से तैयार किए गए पीवीसी सूखे मिश्रण में एक समान संरचना, उपयुक्त प्रवाह क्षमता और बैच से बैच तक लगातार गुण होने चाहिए। जब ये विशेषताएँ बदलती हैं, तो निर्माताओं को अस्थिर एक्सट्रूडर फीडिंग, रंग भिन्नता, सतह दोष या अनावश्यक उत्पादन रुकावटों का अनुभव हो सकता है।
यह मार्गदर्शिका सात सामान्य पीवीसी शुष्क मिश्रण मिश्रण समस्याओं, उनके संभावित कारणों, व्यावहारिक समस्या निवारण विधियों और पीवीसी पाइप, प्रोफ़ाइल, शीट और दीवार पैनल उत्पादन में मिश्रण स्थिरता में सुधार करने के तरीकों को शामिल करती है।
विषयसूची
पीवीसी मिक्सर को समायोजित करने से पहले, दिखाई देने वाले लक्षण की पहचान करें और निर्धारित करें कि क्या समस्या मिश्रण, शीतलन, भंडारण या बाहर निकालना के दौरान शुरू होती है।
निम्न समस्या निवारण तालिका एक प्रारंभिक बिंदु प्रदान करती है।
मिश्रण की समस्या | सामान्य लक्षण | संभावित कारण | पहली जाँच |
|---|---|---|---|
पाउडर की गांठें और ढेर | कठोर कण, चिपचिपा पाउडर, बंद स्क्रीन | अपर्याप्त शीतलन, अत्यधिक तापमान, गलत तरल मिश्रण | कूलिंग डिस्चार्ज तापमान, घटक खिलाना |
ख़राब पाउडर प्रवाह क्षमता | हॉपर ब्रिजिंग, असंगत फीडिंग | नमी, पकना, अनुपयुक्त योजक वितरण | प्रवाह परीक्षण, पाउडर की स्थिति, नमी |
थोक घनत्व भिन्नता | पाउडर घनत्व बदलना, अस्थिर फीडर आउटपुट | खुराक संबंधी त्रुटियाँ, कच्चे माल में परिवर्तन, असंगत मिश्रण | बैच वजन, थोक घनत्व, मिश्रण रिकॉर्ड |
पीलापन और मलिनकिरण | पीला, गुलाबी या गहरा पाउडर | अत्यधिक गर्मी का जोखिम, स्टेबलाइजर असंतुलन, संदूषण | डिस्चार्ज तापमान, स्टेबलाइजर खुराक, मिक्सर की सफाई |
असमान योगात्मक फैलाव | रंग की धारियाँ, असंगत उत्पाद गुण | गलत जोड़ क्रम, अपर्याप्त मिश्रण | संघटक वितरण, ब्लेड की स्थिति |
नमी संबंधी समस्याएँ | नम पाउडर, एग्लोमेरेट्स, संभव बाहर निकालना बुलबुले | गीला कच्चा माल, संघनन, अपर्याप्त नमी नियंत्रण | सामग्री भंडारण, भराव नमी, वेंटिलेशन |
बैच-दर-बैच असंगति | भिन्न प्रवाह, रंग, या बाहर निकालना व्यवहार | खुराक में भिन्नता, असंगत मिश्रण और ठंडा करना | बैच रिकॉर्ड, वजन सटीकता, तापमान रुझान |
महत्वपूर्ण: बाहर निकाले गए उत्पाद में दिखाई देने वाली खराबी का स्वचालित रूप से यह मतलब नहीं है कि सूखा मिश्रण दोषपूर्ण है। एक्सट्रूडर तापमान, स्क्रू डिज़ाइन, सामग्री निवास समय और टूलींग की स्थिति पर भी विचार किया जाना चाहिए।
पीवीसी शुष्क मिश्रण की तैयारी में आम तौर पर दो जुड़े हुए चरण शामिल होते हैं: उच्च गति गर्म मिश्रण और कम गति शीतलन।
इसका उद्देश्य पीवीसी रेजिन को स्टेबलाइजर्स, स्नेहक, फिलर्स, पिगमेंट, प्रसंस्करण सहायता और अन्य आवश्यक एडिटिव्स के साथ संयोजित करना है ताकि बाद के प्रसंस्करण के लिए एक सुसंगत पाउडर मिश्रण तैयार किया जा सके।
गर्म मिश्रण के दौरान, घूमने वाले ब्लेड सामग्री की गति और घर्षण हीटिंग पैदा करते हैं।
यह प्रक्रिया पूरे पीवीसी रेजिन में एडिटिव्स को वितरित करने में मदद करती है और कुछ फॉर्मूलेशन अवयवों के अवशोषण या कोटिंग व्यवहार का समर्थन करती है।
एक विशिष्ट गर्म मिश्रण अनुक्रम में शामिल हैं:
पीवीसी रेज़िन और चयनित सामग्री लोड हो रही है।
उच्च गति मिश्रण चक्र प्रारंभ करना।
अनुमोदित निर्माण क्रम के अनुसार शेष सामग्री जोड़ना।
सामग्री के तापमान और मिश्रण व्यवहार की निगरानी करना।
मान्य प्रक्रिया समापन बिंदु पर मिश्रण का निर्वहन।
सही डिस्चार्ज तापमान पीवीसी फॉर्मूलेशन, मिक्सर डिजाइन, घटक गुणों और उत्पादन आवश्यकताओं पर निर्भर करता है।
अकेले लक्ष्य तापमान तक पहुँचना इस बात की गारंटी नहीं देता है कि प्रत्येक योज्य सही ढंग से वितरित किया गया है।
गर्म मिश्रण के बाद, सामग्री को कूलिंग मिक्सर में स्थानांतरित किया जाता है।
शीतलन चरण अवशिष्ट गर्मी को कम करता है, भंडारण के दौरान केकिंग को सीमित करने में मदद करता है, और परिवहन या बाहर निकालना फीडिंग के लिए पाउडर तैयार करता है।
यदि मिश्रण बहुत अधिक गर्म रहता है, तो इसके ढेर लगने या असंगत संचालन की संभावना अधिक हो सकती है।
शीतलन प्रदर्शन शीतलन मिक्सर डिजाइन, पानी के तापमान, परिसंचरण की स्थिति, बैच आकार और सामग्री गुणों पर निर्भर करता है।
गरम मिश्रण | ठंडा मिश्रण |
|---|---|
निर्माण सामग्री वितरित करता है | अतिरिक्त गर्मी को दूर करता है |
नियंत्रित तापमान वृद्धि को बढ़ावा देता है | गर्मी से संबंधित बेकिंग के जोखिम को कम करता है |
उपयुक्त योगात्मक वितरण का समर्थन करता है | पाउडर से निपटने की स्थिति को स्थिर करने में मदद करता है |
एक समान फॉर्मूलेशन मिश्रण तैयार करता है | भंडारण या खिलाने के लिए सामग्री तैयार करता है |
पीवीसी शुष्क सम्मिश्रण पीवीसी पिघल प्रसंस्करण के समान नहीं है। मुख्य पिघलने, संलयन और प्लास्टिककरण का व्यवहार बाद के प्रसंस्करण, जैसे एक्सट्रूज़न के दौरान होता है।

गांठें पीवीसी पाउडर मिश्रण की सबसे अधिक दिखाई देने वाली समस्याओं में से एक हैं।
वे छोटे समूहों, चिपचिपे कणों या बड़े कठोर टुकड़ों के रूप में दिखाई दे सकते हैं जो मिश्रण या भंडारण के बाद रह जाते हैं।
ठंडा होने के बाद पाउडर के गुच्छे दिखाई देते हैं
सामग्री मिक्सर की दीवार से चिपकी हुई है
भंडारण कंटेनरों में ढेर
हॉपर से ख़राब डिस्चार्ज
स्क्रीनिंग के दौरान बड़े कण बरकरार रहे
अपर्याप्त शीतलन: पर्याप्त गर्मी हटाए जाने से पहले पाउडर को स्थानांतरित या संग्रहीत किया जाता है।
अत्यधिक गर्म मिश्रण तापमान: अनावश्यक गर्मी के संपर्क से कुछ फॉर्मूलेशन घटकों में अवांछित नरमी या चिपकने को बढ़ावा मिल सकता है।
गलत तरल योजक खिलाना: तरल सामग्री को बहुत जल्दी या असमान रूप से जोड़ने से स्थानीय गीले क्षेत्र बन सकते हैं।
मिक्सर के अंदर सामग्री का निर्माण: पोत की दीवार या डिस्चार्ज क्षेत्र पर जमा बाद के बैचों को अलग और दूषित कर सकता है।
नमी का जोखिम: नम सामग्री हैंडलिंग और भंडारण के दौरान ढेर विकसित हो सकती है।
कूलिंग मिक्सर डिस्चार्ज पर वास्तविक पाउडर तापमान की जाँच करें।
ठंडे पानी का तापमान और परिसंचरण सत्यापित करें।
हॉट मिक्सिंग एंडपॉइंट की समीक्षा करें।
तरल योज्य भक्षण और वितरण का निरीक्षण करें।
अनुमोदित पहुंच बिंदुओं से एकत्रित सामग्री को साफ करें।
निर्माता के रखरखाव निर्देशों के अनुसार मिक्सर ब्लेड की स्थिति और क्लीयरेंस की जाँच करें।
यदि मिश्रण के बाद केकिंग होती है तो भंडारण की स्थिति का मूल्यांकन करें।
समस्या निवारण टिप: यदि पाउडर ठंडा होने के तुरंत बाद मुक्त-प्रवाहित हो रहा है, लेकिन भंडारण के दौरान गांठें बन जाती हैं, तो गर्म मिश्रण प्रक्रिया को बदलने से पहले भंडारण तापमान, संक्षेपण और नमी के जोखिम की जांच करें।
खराब प्रवाह क्षमता तब होती है जब पीवीसी सूखा मिश्रण हॉपर, फीडिंग सिस्टम या परिवहन उपकरण के माध्यम से लगातार नहीं चलता है।
इससे एक्सट्रूडर को सामग्री की आपूर्ति अस्थिर हो सकती है।
फीडिंग हॉपर के अंदर पाउडर ब्रिजिंग
भंडारण कंटेनरों से अनियमित निर्वहन
फीडर आउटपुट में उतार-चढ़ाव
संदेशवाहक सतहों पर चिपकी हुई सामग्री
अस्थिर एक्सट्रूडर फीडिंग
ख़राब पाउडर प्रवाह निम्न से संबद्ध हो सकता है:
अत्यधिक पाउडर नमी
जमना या जमना
असंगत स्नेहक या तरल योज्य वितरण
अपर्याप्त शीतलन
पाउडर कण विशेषताओं में परिवर्तन
अनुपयुक्त हॉपर या फीडिंग उपकरण ज्यामिति
पाउडर की स्थिति की जाँच करें. निर्धारित करें कि सामग्री में दिखाई देने वाली गांठें, नमी या चिपचिपे कण हैं या नहीं।
प्रवाहशीलता को लगातार मापें। एक उपयुक्त, दोहराने योग्य पाउडर प्रवाह परीक्षण का उपयोग करें और एक अनुमोदित संदर्भ बैच के साथ परिणामों की तुलना करें।
शीतलन प्रक्रिया की समीक्षा करें. सत्यापित करें कि पाउडर उपयुक्त हैंडलिंग स्थितियों के तहत डिस्चार्ज किया गया है।
घटक जोड़ का निरीक्षण करें. पुष्टि करें कि तरल योजक और स्नेहक मान्य फॉर्मूलेशन प्रक्रिया के अनुसार पेश किए गए हैं।
भोजन उपकरण की जाँच करें. ब्रिजिंग का परिणाम हॉपर डिज़ाइन, आउटलेट आयाम या फीडर कॉन्फ़िगरेशन से भी हो सकता है।
यह मत मानें कि मिक्सर की गति बढ़ाने से पाउडर प्रवाह की समस्या हल हो जाएगी। पहले यह पहचानें कि कारण सामग्री-संबंधी है या उपकरण-संबंधी।
थोक घनत्व किसी दिए गए थोक आयतन में मौजूद पाउडर के द्रव्यमान का वर्णन करता है।
यह एक महत्वपूर्ण गुणवत्ता संकेतक है क्योंकि थोक घनत्व में परिवर्तन भंडारण व्यवहार, वॉल्यूमेट्रिक फीडिंग और सामग्री हैंडलिंग को प्रभावित कर सकता है।
उत्पादन बैचों के बीच थोक घनत्व भिन्न होता है।
वॉल्यूमेट्रिक फीडर आउटपुट अप्रत्याशित रूप से बदलता है।
समान नाममात्र फॉर्मूलेशन का उपयोग करने के बावजूद पाउडर का व्यवहार भिन्न होता है।
एक्सट्रूडर फीडिंग कम सुसंगत हो जाती है।
थोक घनत्व भिन्नता का परिणाम हो सकता है:
पीवीसी रेजिन ग्रेड या आपूर्तिकर्ता बैच में परिवर्तन
गलत भराव या योज्य खुराक
विभिन्न पाउडर कण-आकार वितरण
मिश्रण की स्थिति में परिवर्तन
सामग्री प्रबंधन या संघनन में अंतर
असंगत नमूनाकरण और माप विधियाँ
प्रत्येक तुलना के लिए समान परीक्षण प्रक्रिया का उपयोग करके थोक घनत्व को मापें।
वास्तविक बैच वजन और फॉर्मूलेशन रिकॉर्ड सत्यापित करें।
पीवीसी रेज़िन और भराव विशिष्टताओं की तुलना करें।
गर्म मिश्रण तापमान और बैच अवधि की समीक्षा करें।
असामान्य यांत्रिक घिसाव के लिए मिक्सर का निरीक्षण करें।
अनुमोदित उत्पादन आधार रेखा के साथ परिणामों की तुलना करें।
थोक घनत्व एक उपयोगी प्रक्रिया संकेतक है, लेकिन इसे योगात्मक अवशोषण के प्रत्यक्ष या सार्वभौमिक माप के रूप में नहीं माना जाना चाहिए।
उदाहरण के लिए, भराव सामग्री में वृद्धि से यह संकेत दिए बिना कि मिश्रण प्रक्रिया में सुधार हुआ है, थोक घनत्व बदल सकता है।
सर्वोत्तम अभ्यास: बैच वजन, मिश्रण समय, डिस्चार्ज तापमान और कच्चे माल की लॉट संख्या के साथ थोक घनत्व रिकॉर्ड करें।
पीलापन या अप्रत्याशित रंग परिवर्तन अत्यधिक थर्मल एक्सपोज़र, फॉर्मूलेशन अंतर या संदूषण का संकेत दे सकता है।
हालाँकि, सूखा मिश्रण सामान्य दिखने पर भी एक्सट्रूज़न के दौरान मलिनकिरण हो सकता है।
गर्म मिश्रण के बाद पीला या गहरा पाउडर
बैचों के बीच असमान रंग
सूखे मिश्रण में दिखाई देने वाले काले कण
बाद में बाहर निकालने के दौरान रंग बदल जाता है
अत्यधिक थर्मल एक्सपोज़र: पाउडर इच्छित तापमान से अधिक समय तक ऊंचे तापमान पर रह सकता है।
गलत स्टेबलाइजर खुराक: फॉर्मूलेशन आवश्यक थर्मल स्थिरता प्रदान नहीं कर सकता है।
सामग्री का निर्माण: बार-बार हीटिंग चक्र के संपर्क में आने वाली अवशिष्ट सामग्री का रंग फीका पड़ सकता है और बाद के बैचों में प्रवेश कर सकता है।
संघटक संदूषण: अवांछित सामग्री पाउडर की उपस्थिति को प्रभावित कर सकती है।
कच्चे माल में भिन्नता: राल, भराव, या रंगद्रव्य की गुणवत्ता में परिवर्तन रंग की स्थिरता को प्रभावित कर सकता है।
गर्म मिक्सर तापमान माप सटीकता सत्यापित करें।
डिस्चार्ज तापमान और निवास समय की समीक्षा करें।
स्टेबलाइजर वजन और जोड़ प्रक्रियाओं की पुष्टि करें।
बची हुई सामग्री के लिए मिश्रण कक्ष का निरीक्षण करें।
कच्चे माल की मात्रा की तुलना करें.
नियंत्रित परिस्थितियों में सूखे मिश्रण के नमूनों का परीक्षण करें।
बाहर निकालने से पहले सूखे मिश्रण के रंग की तुलना तैयार उत्पाद से करें।
यदि पाउडर में पहले से ही मलिनकिरण मौजूद है, तो मिश्रण प्रक्रिया, फॉर्मूलेशन और कच्चे माल की जांच करें।
यदि सूखा मिश्रण सामान्य दिखाई देता है लेकिन बाहर निकाला गया उत्पाद रंग बदलता है, तो एक्सट्रूज़न तापमान, निवास समय, पेंच की स्थिति और अन्य प्रसंस्करण चर की जांच करें।
यह तुलना अनावश्यक मिक्सर समायोजन को रोकने में मदद करती है।
लगातार पीवीसी प्रसंस्करण और तैयार उत्पाद की उपस्थिति के लिए समान योज्य वितरण आवश्यक है।
खराब फैलाव पिगमेंट, स्टेबलाइजर्स, फिलर्स, स्नेहक और प्रसंस्करण सहायता को प्रभावित कर सकता है।
असमान पाउडर रंग
दृश्यमान वर्णक समूह
असंगत प्रसंस्करण व्यवहार
तैयार उत्पाद की उपस्थिति में भिन्नता
बैचों के बीच अलग-अलग प्रदर्शन
गलत घटक जोड़ने का क्रम
अपर्याप्त मिश्रण तीव्रता या अवधि
ग़लत खुराक
अत्यधिक मिक्सर लोड हो रहा है
छोटी मात्रा वाले योजकों का खराब वितरण
घिसे-पिटे या गलत तरीके से कॉन्फ़िगर किए गए मिक्सिंग ब्लेड
सूत्रीकरण क्रम की समीक्षा करें. पुष्टि करें कि सामग्री को फॉर्मूलेशन या एडिटिव सप्लायर द्वारा अनुशंसित क्रम में जोड़ा गया है।
खुराक की सटीकता सत्यापित करें. छोटी मात्रा वाली सामग्री पर विशेष ध्यान देने की आवश्यकता होती है क्योंकि वजन में त्रुटियां उनकी प्रभावी एकाग्रता को महत्वपूर्ण रूप से बदल सकती हैं।
मिक्सर लोडिंग की जाँच करें। उपकरण निर्माता की अनुशंसित बैच सीमा के भीतर काम करें।
मिश्रण प्रणाली का निरीक्षण करें. ब्लेड की स्थिति, असामान्य कंपन और हीटिंग या मिश्रण व्यवहार में परिवर्तन का मूल्यांकन करें।
प्रतिनिधि नमूने का प्रयोग करें. जहां उपयुक्त हो, बैच के विभिन्न हिस्सों से नमूने लें और उपयुक्त परीक्षण विधियों का उपयोग करके स्थिरता का मूल्यांकन करें।
खराब घटक फैलाव कुछ दृश्य दोषों में योगदान दे सकता है, लेकिन मछली की आंखें विशेष रूप से मिश्रण समस्याओं के कारण नहीं होती हैं।
पीवीसी राल कण विशेषताओं, संदूषण, और बाहर निकालना के दौरान अधूरा संलयन भी समान दोष उत्पन्न कर सकता है।
यदि मछली की आंखें होती हैं, तो शुष्क मिश्रण और डाउनस्ट्रीम प्रसंस्करण स्थितियों दोनों की जांच करें।
नमी कच्चे माल, भराव, भंडारण की स्थिति या संक्षेपण के माध्यम से पीवीसी मिश्रण प्रक्रिया में प्रवेश कर सकती है।
कुछ योजक और खनिज भराव दूसरों की तुलना में नमी के प्रति अधिक संवेदनशील हो सकते हैं।
गीला या चिपचिपा पाउडर
पाउडर का ढेर
असंगत भोजन
बाहर निकालना के दौरान संभावित बुलबुले या खालीपन
अस्थिर प्रसंस्करण व्यवहार
अनुचित कच्चे माल का भंडारण
फिलर्स या एडिटिव्स में नमी
नमी की स्थिति के संपर्क में खुले बैग
भंडारण या स्थानांतरण के दौरान संघनन
अपर्याप्त नमी प्रबंधन
कच्चे माल को सूखे, नियंत्रित वातावरण में संग्रहित करें।
जब तक सामग्री की आवश्यकता न हो तब तक पैकेजिंग बंद रखें।
फिलर्स और एडिटिव्स की नमी की स्थिति की जाँच करें।
संक्षेपण के लिए सामग्री स्थानांतरण और भंडारण प्रणालियों का निरीक्षण करें।
सत्यापित करें कि कोई भी मिक्सर वेंटिलेशन या निस्पंदन सिस्टम डिज़ाइन के अनुसार काम करता है।
समस्या बार-बार होने पर उचित नमी परीक्षण का प्रयोग करें।
नमी बाहर निकालना बुलबुले का एक संभावित कारण है, लेकिन अन्य कारणों में अस्थिर सामग्री, फंसी हवा और डाउनस्ट्रीम प्रसंस्करण की स्थिति शामिल है।
इसलिए, संपूर्ण उत्पादन प्रक्रिया में बबल दोषों की जांच की जानी चाहिए।
बैच असंगति तब होती है जब एक ही नाममात्र फॉर्मूलेशन समय के साथ अलग-अलग पाउडर विशेषताओं या एक्सट्रूज़न व्यवहार का उत्पादन करता है।
यह निरंतर पीवीसी पाइप, प्रोफ़ाइल, शीट और दीवार पैनल उत्पादन में विशेष रूप से महत्वपूर्ण है।
बैचों के बीच अलग-अलग थोक घनत्व
पाउडर प्रवाह क्षमता में परिवर्तन
असंगत रंग
मिश्रण चक्र की अवधि में भिन्नता
अस्थिर एक्सट्रूज़न फीडिंग
मैन्युअल रूप से तौलने में त्रुटियाँ
असंगत घटक जोड़ने का क्रम
कच्चे माल के लॉट में परिवर्तन
परिवर्तनीय गर्म मिश्रण समापन बिंदु
असंगत शीतलन प्रदर्शन
मिक्सर लोडिंग में परिवर्तन
उपकरण घिसाव या रखरखाव संबंधी समस्याएं
सूत्रीकरण प्रक्रिया को मानकीकृत करें. प्रलेखित घटक मात्राओं और अतिरिक्त अनुक्रमों का उपयोग करें।
वज़न की सटीकता सत्यापित करें. वजन मापने वाले उपकरणों की नियमित रूप से जांच करें और बार-बार होने वाले खुराक विचलन की जांच करें।
मिश्रण समाप्ति बिंदु को नियंत्रित करें. केवल बीते हुए समय पर निर्भर रहने के बजाय मान्य तापमान और प्रक्रिया मानदंड का उपयोग करें।
शीतलन प्रदर्शन की निगरानी करें। शीतलन स्थितियों को रिकॉर्ड करें, विशेषकर जब परिवेश या शीतलन जल का तापमान बदलता है।
बैच रिकॉर्ड बनाए रखें. महत्वपूर्ण उत्पादन मापदंडों को ट्रैक करें और स्थिर संदर्भ बैचों के साथ असामान्य बैचों की तुलना करें।
कई फॉर्मूलेशन को संभालने वाली उत्पादन सुविधाओं के लिए, उचित रूप से कॉन्फ़िगर की गई स्वचालित खुराक और मिश्रण प्रणालियां पुनरावृत्ति और पता लगाने की क्षमता में सुधार कर सकती हैं।
सफल पीवीसी ड्राई ब्लेंड समस्या निवारण के लिए मापनीय प्रक्रिया जानकारी की आवश्यकता होती है।
एक साथ कई मशीन सेटिंग्स बदलने के बजाय, एक स्थिर आधार रेखा स्थापित करें और व्यवस्थित रूप से विचलन की जांच करें।
पैरामीटर | यह क्यों मायने रखती है | अनुशंसित निगरानी |
|---|---|---|
संघटक वजन | सूत्रीकरण सटीकता को नियंत्रित करता है | अनुमोदित नुस्खे के विरुद्ध जाँच करें |
हॉट मिक्सर डिस्चार्ज तापमान | थर्मल प्रोसेसिंग समापन बिंदु को इंगित करता है | प्रत्येक बैच को रिकॉर्ड करें |
गरम मिश्रण का समय | प्रक्रिया परिवर्तनों की पहचान करने में मदद करता है | ट्रैक चक्र अवधि |
कोल्ड मिक्सर डिस्चार्ज तापमान | शीतलन प्रभावशीलता को इंगित करता है | रिकॉर्ड करें और तुलना करें |
ठंडे पानी की स्थितियाँ | शीतलन प्रदर्शन को प्रभावित करें | तापमान और परिसंचरण की निगरानी करें |
थोक घनत्व | पाउडर से निपटने की स्थिरता को इंगित करता है | प्रतिनिधि नमूनों का परीक्षण करें |
पाउडर प्रवाहशीलता | भोजन संबंधी समस्याओं की पहचान करने में मदद करता है | दोहराने योग्य प्रवाह परीक्षण का उपयोग करें |
कच्चा माल लॉट | ट्रैसेबिलिटी का समर्थन करता है | रिकॉर्ड आपूर्तिकर्ता और लॉट |
मिक्सर की स्थिति | मिश्रण की स्थिरता को प्रभावित करता है | निर्धारित निरीक्षण करें |
डिस्चार्ज तापमान मिश्रण प्रक्रिया के बारे में उपयोगी जानकारी प्रदान करता है और ऑपरेटरों को उत्पादन चक्रों की तुलना करने में मदद करता है।
हालाँकि, प्रत्येक पीवीसी फॉर्मूलेशन पर एक सार्वभौमिक डिस्चार्ज तापमान लागू नहीं किया जाना चाहिए।
कठोर पीवीसी, लचीले पीवीसी, भरे हुए फॉर्मूलेशन और विभिन्न स्टेबलाइज़र सिस्टम के लिए अलग-अलग प्रसंस्करण स्थितियों की आवश्यकता हो सकती है।
फॉर्मूलेशन परीक्षणों और उपकरण आपूर्तिकर्ता सिफारिशों के माध्यम से उचित ऑपरेटिंग रेंज स्थापित की जानी चाहिए।
अपर्याप्त शीतलन पाउडर प्रबंधन और भंडारण स्थिरता को प्रभावित कर सकता है।
यदि गर्म मिक्सर को कूलिंग मिक्सर उपलब्ध होने का इंतजार करना पड़े तो कूलिंग प्रदर्शन भी उत्पादन में बाधा बन सकता है।
सिस्टम प्रदर्शन में परिवर्तनों की पहचान करने के लिए मिश्रण और शीतलन चक्र दोनों समय की निगरानी करें।
थोक घनत्व और प्रवाह क्षमता विभिन्न पाउडर विशेषताओं का वर्णन करती है।
एक बैच में स्वीकार्य थोक घनत्व हो सकता है, जबकि नमी, ढेर, या कण अंतःक्रिया के कारण अभी भी खराब प्रवाह दिखाई दे रहा है।
दोनों मानों को रिकॉर्ड करने से अकेले माप पर निर्भर रहने की तुलना में अधिक संपूर्ण तस्वीर मिलती है।
गर्म और ठंडे मिक्सर अलग-अलग कार्य करते हैं, लेकिन दोनों अंतिम शुष्क मिश्रण गुणवत्ता को प्रभावित करते हैं।
वस्तु | पीवीसी हॉट मिक्सर | पीवीसी कोल्ड मिक्सर |
|---|---|---|
बेसिक कार्यक्रम | संघटक मिश्रण और नियंत्रित तापन | शीतलन और सामग्री कंडीशनिंग |
मुख्य प्रक्रिया नियंत्रण | मिश्रण की तीव्रता, तापमान, घटक जोड़ | शीतलन प्रदर्शन और निर्वहन की स्थिति |
विशिष्ट समस्याएँ | ज़्यादा गरम होना, असमान मिश्रण, सामग्री का जमा होना | अपर्याप्त शीतलन, केकिंग, विस्तारित चक्र समय |
मुख्य निरीक्षण बिंदु | ब्लेड, तापमान सेंसर, चैम्बर की सफाई | ठंडा पानी, हलचल, तापमान सेंसर |
शुष्क मिश्रण पर प्रभाव | संघटक वितरण और थर्मल इतिहास | भण्डारण एवं भक्षण व्यवहार |
हॉट मिक्सर की समस्याओं में असंगत हीटिंग, अत्यधिक निवास समय, गलत घटक वितरण और सामग्री का निर्माण शामिल हो सकता है।
ये मुद्दे रंग परिवर्तन, समूहन, या फॉर्मूलेशन असंगति में योगदान कर सकते हैं।
कोल्ड मिक्सर की समस्याओं में अपर्याप्त शीतलन, कम गर्मी हस्तांतरण और अस्थिर निर्वहन की स्थिति शामिल हो सकती है।
अपने आवश्यक प्रदर्शन से नीचे काम करने वाली शीतलन प्रणाली समग्र मिश्रण लाइन थ्रूपुट को सीमित कर सकती है।
दोनों मशीनों का मूल्यांकन उपकरणों के स्वतंत्र टुकड़ों के बजाय एक समन्वित प्रक्रिया के रूप में किया जाना चाहिए।
नियमित उपकरण निरीक्षण उन यांत्रिक स्थितियों की पहचान करने में मदद कर सकता है जो असंगत मिश्रण में योगदान करती हैं।
निवारक रखरखाव संदर्भ के रूप में निम्नलिखित चेकलिस्ट का उपयोग करें।
निरीक्षण आइटम | क्या जांचना है | संभावित प्रभाव |
|---|---|---|
मिश्रण ब्लेड | घिसाव, क्षति, असामान्य मंजूरी | असमान मिश्रण या परिवर्तित चक्र समय |
मिश्रण कक्ष | सामग्री का निर्माण और संदूषण | गांठें, गहरे कण, बैच संदूषण |
तापमान सेंसर | स्वच्छता और माप सटीकता | गलत निर्वहन निर्णय |
निर्वहन तंत्र | रिसाव, रुकावट, उचित संचालन | सामग्री प्रतिधारण या असंगत स्थानांतरण |
शीतलन प्रणाली | जल आपूर्ति, प्रवाह, तापमान | अपर्याप्त शीतलन |
सील और बियरिंग्स | असामान्य शोर, रिसाव, कंपन | उपकरण विश्वसनीयता |
खुराक उपकरण | वजन सटीकता और खिला स्थिरता | बैच भिन्नता |
धूल संग्रहण प्रणाली | फ़िल्टर की स्थिति और वेंटिलेशन | सामग्री प्रबंधन और धूल नियंत्रण |
दृश्यमान सामग्री निर्माण का निरीक्षण करें।
असामान्य तापमान या चक्र-समय परिवर्तन की समीक्षा करें।
पाउडर डिस्चार्ज व्यवहार की जाँच करें।
खुराक रिकॉर्ड सत्यापित करें।
असामान्य शोर या कंपन की निगरानी करें।
मिक्सिंग ब्लेड की स्थिति का निरीक्षण करें।
तापमान सेंसर अंशांकन सत्यापित करें।
कूलिंग सर्किट की जाँच करें।
डिस्चार्ज सिस्टम संचालन की समीक्षा करें।
उपकरण मैनुअल के अनुसार सील, बीयरिंग और यांत्रिक घटकों का निरीक्षण करें।
यांत्रिक मरम्मत, ब्लेड प्रतिस्थापन, विद्युत समायोजन, और मिश्रण कक्ष के अंदर काम उचित अलगाव के बाद और निर्माता की प्रक्रियाओं का पालन करने वाले योग्य कर्मियों द्वारा ही किया जाना चाहिए।
प्रत्येक शुष्क मिश्रण समस्या के लिए नए मिक्सर की आवश्यकता नहीं होती है।
कई मुद्दों को फॉर्मूलेशन नियंत्रण, रखरखाव, प्रक्रिया निगरानी, या बेहतर सामग्री प्रबंधन के माध्यम से संबोधित किया जा सकता है।
हालाँकि, उपकरण मूल्यांकन तब उचित हो सकता है जब मौजूदा मिश्रण क्षमता या प्रक्रिया नियंत्रण अब उत्पादन आवश्यकताओं को पूरा नहीं करता है।
बार-बार बैच असंगति
फॉर्मूलेशन, कच्चे माल और संचालन प्रक्रियाओं के सत्यापन के बाद भी बार-बार बदलाव होते रहते हैं।
अपर्याप्त शीतलन क्षमता
शीतलन चक्र नियमित रूप से संपूर्ण मिश्रण प्रणाली के आउटपुट को सीमित कर देता है।
सीमित खुराक सटीकता
मैन्युअल हैंडलिंग या अनुपयुक्त खुराक उपकरण दोहराए जाने योग्य घटक को जोड़ना मुश्किल बना देता है।
उत्पादन आवश्यकताओं में वृद्धि
मौजूदा मिश्रण प्रणाली डाउनस्ट्रीम एक्सट्रूज़न लाइनों की सामग्री खपत का लगातार समर्थन नहीं कर सकती है।
सीमित प्रक्रिया निगरानी
उपकरण में उत्पादन प्रक्रिया के लिए आवश्यक माप या नियंत्रण कार्यों का अभाव है।
उपकरण संबंधी निर्णय लेने से पहले, वास्तविक बैच क्षमता, चक्र समय, फॉर्मूलेशन आवश्यकताओं और डाउनस्ट्रीम सामग्री की मांग की तुलना करें।
एएनडीए मशीनरी पीवीसी पाउडर तैयार करने और संबंधित प्लास्टिक प्रसंस्करण अनुप्रयोगों के लिए मिश्रण उपकरण की आपूर्ति करती है।
पीवीसी पाइप, प्रोफाइल, शीट और बोर्ड एक्सट्रूज़न के लिए, स्थिर सूखी मिश्रण तैयारी लगातार सामग्री फीडिंग और उत्पादन प्रदर्शन का समर्थन करने में मदद करती है।
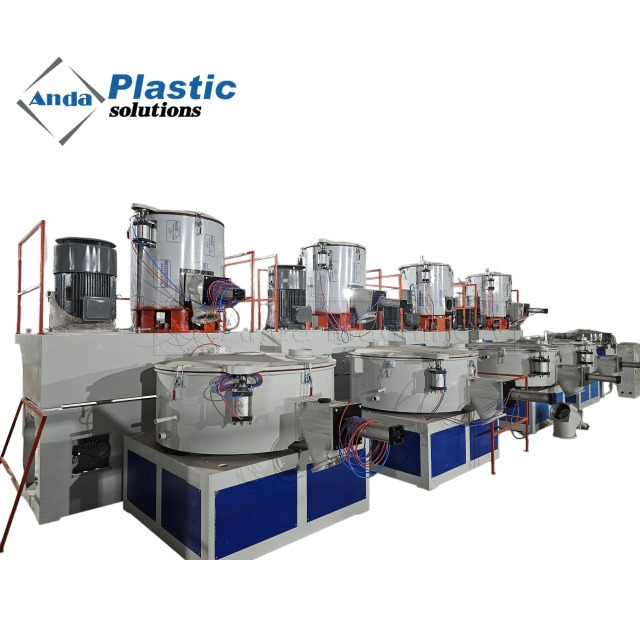
पीवीसी पाउडर के लिए एसआरएल -जेड 500/1000 हाई-लो स्पीड प्लास्टिक मिक्सर यूनिट एक हाई-स्पीड हॉट मिक्सर को कम-स्पीड कूलिंग मिक्सर के साथ जोड़ती है।
सूचीबद्ध कॉन्फ़िगरेशन में शामिल हैं:
पैरामीटर | विनिर्देश |
|---|---|
नमूना | एसआरएल-जेड 500/1000 |
गर्म मिक्सर क्षमता | 500 एल |
शीत मिक्सर क्षमता | 1000 एल |
मुख्य अनुप्रयोग | पीवीसी रेज़िन, प्लास्टिक पाउडर, फिलर्स और एडिटिव्स |
प्रक्रिया कार्य | गर्म मिश्रण और उसके बाद ठंडा करना |
लागू उत्पादन | पीवीसी पाइप, प्रोफाइल, शीट और बोर्ड निर्माण |
वास्तविक बैच वजन और उत्पादन आउटपुट फॉर्मूलेशन थोक घनत्व, परिचालन स्थितियों और उपकरण की अनुमोदित कार्य क्षमता पर निर्भर करता है।
एक उपयुक्त गर्म और ठंडे मिश्रण प्रणाली को समर्थन करना चाहिए:
नियंत्रित घटक मिश्रण
स्थिर सामग्री तापमान की निगरानी
प्रभावी शीतलन
लगातार सामग्री स्थानांतरण
बार-बार बैचों में विश्वसनीय संचालन
अतिरिक्त फीडिंग या खुराक उपकरण की आवश्यकता वाली परियोजनाओं के लिए, संपूर्ण सामग्री तैयारी वर्कफ़्लो का एक साथ मूल्यांकन किया जाना चाहिए।
एएनडीए मशीनरी के साथ पीवीसी मिश्रण उपकरण पर चर्चा करते समय, निम्नलिखित विवरण प्रदान करें:
पीवीसी उत्पाद प्रकार: पाइप, प्रोफ़ाइल, शीट, दीवार पैनल, या अन्य अनुप्रयोग
कठोर या लचीला पीवीसी फॉर्मूलेशन
मुख्य कच्चा माल और भराव सामग्री
आवश्यक बैच वजन या प्रति घंटा सामग्री खपत
मौजूदा मिश्रण उपकरण
लक्ष्य एक्सट्रूज़न लाइन क्षमता
वर्तमान मिश्रण या शीतलन समस्याएँ
उपलब्ध फ़ैक्टरी उपयोगिताएँ और स्थापना स्थान
यह जानकारी उचित उपकरण विन्यास और उत्पादन व्यवस्था निर्धारित करने में मदद करती है।
अपर्याप्त शीतलन, अत्यधिक तापीय जोखिम, नमी, गलत तरल योजक भोजन, या मिक्सर के अंदर सामग्री के निर्माण के कारण पीवीसी शुष्क मिश्रण में गांठें बन सकती हैं।
यदि गांठें केवल भंडारण के दौरान विकसित होती हैं, तो भंडारण की स्थिति और संक्षेपण के साथ-साथ मिश्रण प्रक्रिया की जांच करें।
खराब प्रवाह क्षमता नमी, ढेर, अनुपयुक्त योजक वितरण, कण विशेषताओं, या अपर्याप्त शीतलन के परिणामस्वरूप हो सकती है।
हॉपर ज्यामिति और फीडर कॉन्फ़िगरेशन भी पाउडर डिस्चार्ज को प्रभावित कर सकते हैं।
कच्चे माल की भिन्नता, गलत घटक खुराक, विभिन्न मिश्रण स्थितियों या असंगत माप विधियों के कारण थोक घनत्व बदल सकता है।
उपकरण सेटिंग्स को समायोजित करने से पहले उसी परीक्षण प्रक्रिया का उपयोग करके नमूनों की तुलना करें।
पीलापन अत्यधिक तापीय जोखिम, स्टेबलाइजर असंतुलन, संदूषण या कच्चे माल में परिवर्तन से जुड़ा हो सकता है।
यदि पाउडर सामान्य दिखता है लेकिन बाहर निकाला गया उत्पाद पीला हो जाता है, तो डाउनस्ट्रीम प्रसंस्करण स्थितियों की जांच करें।
घटक खुराक की पुष्टि करके, सही जोड़ अनुक्रम का उपयोग करके, उपयुक्त मिक्सर लोडिंग को बनाए रखते हुए, और मिश्रण ब्लेड की स्थिति की जांच करके योज्य वितरण में सुधार करें।
उपयुक्त प्रक्रिया फॉर्मूलेशन और एडिटिव सप्लायर की सिफारिशों पर निर्भर करती है।
गर्म मिश्रण नियंत्रित यांत्रिक हलचल और तापमान वृद्धि के तहत निर्माण सामग्री को जोड़ता है।
ठंडा मिश्रण अतिरिक्त गर्मी को हटा देता है और सूखे मिश्रण को बाद में संभालने, भंडारण या एक्सट्रूज़न फीडिंग के लिए तैयार करता है।
हाँ। बाहर निकालना के दौरान नमी गैस निर्माण और दोषों में योगदान कर सकती है।
हालाँकि, बुलबुले अन्य अस्थिर सामग्रियों, फंसी हवा या एक्सट्रूज़न प्रसंस्करण स्थितियों के कारण भी हो सकते हैं।
कच्चे माल का लॉट, फॉर्मूलेशन वजन, घटक जोड़ने का क्रम, गर्म मिश्रण तापमान, ठंडा करने की स्थिति और मिक्सर की सफाई से शुरुआत करें।
इन मानों की तुलना स्थिर उत्पादन बैच के रिकॉर्ड से करें।
निरीक्षण की आवृत्ति संचालन के घंटों, फॉर्मूलेशन की घर्षण क्षमता, उपकरण डिजाइन और निर्माता की सिफारिशों पर निर्भर करती है।
मिश्रण समय, कंपन, या सामग्री वितरण में परिवर्तन यह संकेत दे सकता है कि अतिरिक्त निरीक्षण की आवश्यकता है।
नहीं, एक हाई-स्पीड मिक्सर सामग्री तैयार करने की प्रक्रिया का एक हिस्सा है।
लगातार सूखे मिश्रण की गुणवत्ता कच्चे माल की स्थिति, खुराक की सटीकता, शीतलन, भंडारण, परिवहन और डाउनस्ट्रीम प्रसंस्करण पर भी निर्भर करती है।
पीवीसी शुष्क मिश्रण मिश्रण समस्याएं अक्सर पाउडर गांठ, खराब प्रवाह क्षमता, थोक घनत्व भिन्नता, मलिनकिरण, असमान योजक फैलाव, नमी से संबंधित दोष, या असंगत बैच गुणवत्ता के रूप में दिखाई देती हैं।
सबसे प्रभावी समस्या निवारण दृष्टिकोण लक्षण की पहचान करना, सामग्री की स्थिति को सत्यापित करना, फॉर्मूलेशन और प्रक्रिया रिकॉर्ड की समीक्षा करना और फिर संबंधित मिश्रण या शीतलन उपकरण का निरीक्षण करना है।
लगातार खुराक, नियंत्रित गर्म मिश्रण, प्रभावी शीतलन और नियमित उपकरण रखरखाव निर्माताओं को पीवीसी शुष्क मिश्रण तैयारी की पुनरावृत्ति में सुधार करने में मदद करते हैं।
पीवीसी पाइप, प्रोफ़ाइल, शीट और दीवार पैनल उत्पादन के लिए, एक उचित रूप से कॉन्फ़िगर किया गया गर्म और ठंडा मिश्रण सिस्टम एक्सट्रूज़न से पहले स्थिर कच्चे माल की तैयारी का समर्थन कर सकता है।
एक विश्वसनीय पीवीसी गर्म और ठंडा मिश्रण समाधान की आवश्यकता है?
एएनडीए मशीनरी औद्योगिक पाउडर तैयार करने और एक्सट्रूज़न उत्पादन अनुप्रयोगों के लिए पीवीसी मिश्रण उपकरण प्रदान करती है।
उपयुक्त पीवीसी मिश्रण प्रणाली पर चर्चा करने के लिए अपने फॉर्मूलेशन, आवश्यक क्षमता और वर्तमान मिश्रण चुनौतियों के साथ ANDA मशीनरी से संपर्क करें।


