 हिन्दीहिन्दी

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-२८ मूल:साइट


कंपाउंडिंग, रोटोमोल्डिंग और मास्टरबैच उत्पादन में उच्च गुणवत्ता वाले पुनर्नवीनीकरण पॉलिमर पाउडर की बढ़ती मांग ने एक महत्वपूर्ण प्रसंस्करण दोष को उजागर किया है: आकार में कमी के दौरान सभी पॉलीओलेफिन को समान सामग्री के रूप में मानना। समान आक्रामक मापदंडों के साथ पॉलीथीन (पीई) और पॉलीप्रोपाइलीन (पीपी) को मिलाने का प्रयास करने से थर्मल गिरावट, खराब पाउडर प्रवाह क्षमता (दांतेदार आकारिकी), तेजी से मशीन घिसाव और स्क्रीन ब्लाइंडिंग के कारण गंभीर थ्रूपुट बाधाएं होती हैं। इष्टतम कण आकार वितरण (पीएसडी) और थोक घनत्व प्राप्त करने के लिए बहुलक के विशिष्ट थर्मल और यांत्रिक गुणों के साथ-साथ इसके प्रारंभिक रूप कारक (कठोर रिग्राइंड बनाम फिल्म फ्लेक्स) के साथ चूर्णीकरण तकनीक को संरेखित करने की आवश्यकता होती है। यह मार्गदर्शिका मूल्यांकन और कॉन्फ़िगर करने के लिए सामग्री के अंतर, पीसने की चुनौतियों और तकनीकी मानदंडों को तोड़ती है । अधिकतम उपज और पाउडर की गुणवत्ता के लिए पीई पीपी प्लास्टिक पुल्वराइज़र के
इनपुट सामग्री के आधारभूत भौतिक गुणों को स्थापित करने से सफल चूर्णीकरण के लिए आवश्यक यांत्रिक बल, थर्मल थ्रेशोल्ड और फीडिंग तंत्र निर्धारित होता है। प्लांट संचालक अक्सर अंतराल या शीतलन मापदंडों को समायोजित किए बिना मिश्रित पॉलीओलेफ़िन को मिल में लोड करने की गलती करते हैं। यह खराब पाउडर गुणवत्ता और बार-बार मशीन जाम होने की गारंटी देता है। मिलिंग प्रक्रिया शुरू करने से पहले आपको पिघल प्रवाह सूचकांक (एमएफआई), संरचनात्मक घनत्व और सामग्री लोच का मूल्यांकन करना चाहिए। उच्च-एमएफआई सामग्री घर्षण के तहत तेजी से पिघलती है। कम घनत्व वाली सामग्रियों को विशेष बल-भरण की आवश्यकता होती है। इन गुणों का मानचित्रण सीधे तौर पर यह निर्धारित करता है कि आप उपकरण को कैसे कॉन्फ़िगर करते हैं।
पॉलीथीन वेरिएंट, विशेष रूप से एलडीपीई, एचडीपीई और एलएलडीपीई, उच्च लचीलापन प्रदर्शित करते हैं। वे कुंद प्रभाव से टूटने के बजाय खिंचते और विकृत होते हैं। इन सामग्रियों में कम गलनांक भी होता है, जो आमतौर पर 115°C और 135°C के बीच होता है। इससे मिलिंग चैम्बर के अंदर धब्बा और जमाव का उच्च जोखिम पैदा होता है। पीई को प्रभावी ढंग से संसाधित करने के लिए आपको एक अलग कतरनी और काटने की क्रिया की आवश्यकता होती है। स्वच्छ कण पृथक्करण के लिए ग्राइंडिंग डिस्क पर तीव्र कटिंग ज्यामिति की आवश्यकता होती है। यदि दांतों में तीव्रता की कमी है, तो पीई आसानी से खिंच जाता है, गतिज ऊर्जा को अवशोषित कर लेता है और तेजी से गर्म हो जाता है। इससे पिघल-फ्यूजिंग की घटना होती है, जहां प्लास्टिक आंतरिक आवास को कवर करता है और रोटर को लॉक कर देता है।
पॉलीप्रोपाइलीन में पीई की तुलना में उच्च गलनांक (लगभग 160°C), अधिक संरचनात्मक घनत्व और बढ़ी हुई कठोरता होती है। उच्च गति के प्रभाव में यह अलग तरह से व्यवहार करता है। पीपी भंगुरता और लोच का संतुलन प्रदर्शित करता है, जो इसे सर्कुलर इकोनॉमी विनिर्माण के लिए अत्यधिक उपयुक्त बनाता है। उच्च गति वाले रोटर से टकराने पर यह अधिक अनुमानित रूप से टूट जाता है। हालाँकि, आपको शुद्ध पीपी की प्राकृतिक कठोरता और भरे हुए पीपी की अत्यधिक घर्षणता के बीच अंतर करना चाहिए। शुद्ध पीपी मानक स्टील टूलींग के साथ आसानी से संसाधित होता है। ग्लास फाइबर, कैल्शियम कार्बोनेट या टैल्क युक्त भरे हुए पीपी यौगिक, मिलिंग कक्ष के अंदर सैंडपेपर की तरह काम करते हैं। यह अत्यधिक घर्षण उपकरण के घिसाव को सीधे प्रभावित करता है, जिससे ब्लेड के तीव्र क्षरण को रोकने के लिए विशेष धातु विज्ञान की आवश्यकता होती है।
पूर्व-संसाधित सामग्री की भौतिक स्थिति थोक घनत्व को काफी हद तक बदल देती है और आवश्यक इनफ़ीड तकनीक को निर्धारित करती है। घनी कठोर पैकेजिंग रिग्राइंड मानक गुरुत्वाकर्षण ढलानों के माध्यम से अनुमानित रूप से प्रवाहित होती है। सामग्री का वजन उसे स्थिर दर से काटने वाले कक्ष में खींचता है। हल्के फिल्म के टुकड़े पूरी तरह से अलग व्यवहार करते हैं। वे फ़ीड हॉपर के अंदर पुल बनाते हैं, उलझते हैं और बढ़ते हैं। आप अकेले गुरुत्वाकर्षण का उपयोग करके फिल्म के टुकड़े नहीं खिला सकते। उचित खुराक के लिए यांत्रिक हस्तक्षेप की आवश्यकता होती है ताकि यह सुनिश्चित किया जा सके कि पल्वराइज़र एक स्थिर एम्प लोड बनाए रखता है। असंगत फीडिंग से पावर स्पाइक्स, असमान कण आकार वितरण और थ्रूपुट में अचानक गिरावट आती है।
| सामग्री संपत्ति | पॉलीथीन (पीई) | पॉलीप्रोपाइलीन (पीपी) | मिलिंग निहितार्थ |
|---|---|---|---|
| गलनांक | 115°C - 135°C | 160°C - 165°C | पीई को धब्बा रोकने के लिए आक्रामक जल शीतलन की आवश्यकता होती है। |
| लचीलापन | ऊँचा (खिंचाव) | मध्यम (प्रभाव के तहत बिखर जाता है) | पीई को तेज कतरनी काटने की जरूरत है; पीपी कुंद प्रभाव पर अच्छी प्रतिक्रिया देता है। |
| अपघर्षकता (अभरण) | कम | निम्न से मध्यम | मानक कठोर स्टील टूलींग अनफिल्ड ग्रेड के लिए पर्याप्त है। |
| घर्षण (भरा हुआ) | एन/ए (शायद ही कभी भारी भरा हुआ) | अत्यंत उच्च (ग्लास/टैल्क) | भरे हुए पीपी के लिए टंगस्टन कार्बाइड लेपित ब्लेड और लाइनर की आवश्यकता होती है। |
सामान्य प्रसंस्करण विफलताओं को विशिष्ट यांत्रिक कमियों से मैप करने से आपको बेहतर उपकरण चुनने में मदद मिलती है। पॉलीओलेफ़िन को संसाधित करते समय मानक मिलिंग उपकरण अक्सर विफल हो जाते हैं क्योंकि इसमें आवश्यक थर्मल नियंत्रण या विशेष फीडिंग तंत्र का अभाव होता है। आपको यह मूल्यांकन करना चाहिए कि विशिष्ट मशीन सुविधाएँ उत्पादन परिणामों को सीधे कैसे प्रभावित करती हैं। शीतलन सतह क्षेत्र की कमी के कारण प्लास्टिक पिघल जाता है। ख़राब रोटर डिज़ाइन के कारण दांतेदार कण पैदा होते हैं। इन आयामों को समझने से खरीद संबंधी गलतियों और परिचालन संबंधी रुकावटों से बचा जा सकता है।
आकार घटाने के दौरान उत्पन्न घर्षण गर्मी सीधे पॉलिमर के पिघल प्रवाह सूचकांक (एमएफआई) को बदल देती है। अत्यधिक गर्मी प्लास्टिक को ख़राब कर देती है, इसके आणविक भार को बदल देती है और इसे सख्त डाउनस्ट्रीम अनुप्रयोगों के लिए बेकार बना देती है। सामग्री का धब्बा तब होता है जब बहुलक कक्ष के अंदर अपने नरम बिंदु तक पहुँच जाता है। प्लास्टिक ग्राइंडिंग डिस्क और स्टेटर दीवारों को कवर करता है। यह चिपचिपी परत तेजी से अधिक आने वाली सामग्री जमा करती है। इससे कुछ ही मिनटों में मशीन जाम हो जाती है। मेल्ट-फ़्यूज्ड पल्वराइज़र को साफ़ करने के लिए घंटों शारीरिक श्रम की आवश्यकता होती है।
मेल्ट-फ़्यूज़िंग घटना से उबरने के लिए ऑपरेटरों को सख्त प्रक्रियाओं का पालन करना होगा:
विशिष्ट अनुप्रयोगों के लिए एक सख्त माइक्रोन सीमा प्राप्त करना एक सख्त आवश्यकता है। रोटोमोल्डिंग के लिए सटीक 300-500 माइक्रोन रेंज की आवश्यकता होती है। अत्यधिक महीन या बड़े आकार के कणों वाला एक विस्तृत, अनुपयोगी वितरण, ढले हुए हिस्सों में सतह दोष, पिनहोल और कमजोर संरचनात्मक बिंदुओं का कारण बनता है। मिलिंग क्रिया सीधे कण आकार और पाउडर आकारिकी को निर्धारित करती है। गोलाकार कण उच्च शुष्क प्रवाह क्षमता प्रदान करते हैं। यह पाउडर को पानी की तरह बहने देता है, जो रोटोमोल्डिंग और कुशल कंपाउंडिंग के लिए आवश्यक है। दांतेदार कण आकार आपस में जुड़ जाते हैं और प्रवाह का विरोध करते हैं। यह डाउनस्ट्रीम मास्टरबैच हॉपर में ब्रिजिंग और एक्सट्रूडर में खराब मिश्रण का कारण बनता है।
कंपन स्क्रीन अवरोध उत्पादन दर को गंभीर रूप से प्रभावित करते हैं। पॉलिमर श्रृंखलाओं के फ्रैक्चरिंग के दौरान उत्पन्न स्थैतिक बिजली के कारण महीन पाउडर स्क्रीन जाल से चिपक जाता है। अनियमित, दांतेदार कण आकार स्वयं को स्क्रीन के छिद्रों में फंसा लेते हैं। उच्च परिवेशीय नमी सामग्री धूल के ढेर का कारण बनकर इन रुकावटों को बढ़ा देती है। यह एक जटिल नकारात्मक प्रभाव पैदा करता है। बड़े आकार के कण अंधी हुई स्क्रीन से नहीं गुजर सकते। वे वायवीय संदेश प्रणाली के माध्यम से मिलिंग कक्ष में लगातार वापस घूमते रहते हैं। यह मोटर पर अधिभार डालता है, अत्यधिक घर्षण गर्मी उत्पन्न करता है, और थ्रूपुट दक्षता को नष्ट कर देता है।
हल्के फिल्म के टुकड़ों में गुरुत्वाकर्षण के माध्यम से लगातार पोषण पाने के लिए द्रव्यमान की कमी होती है। वे हॉपर में गंभीर ब्रिजिंग और बढ़ती समस्याओं का कारण बनते हैं। चूर्ण बनाने वाला एक पल में सामग्री की भूखा रहता है और अगले ही पल उसका गला घोंट देता है। कठोर प्लास्टिक के दाने एक पूर्वानुमानित, स्थिर प्रवाह प्रदान करते हैं। आपको इनपुट सामग्री के आधार पर अपनी फीडिंग रणनीति अपनानी होगी। सामग्री फ़ीड का प्रबंधन करने में विफलता के परिणामस्वरूप मोटर भार में बेतहाशा उतार-चढ़ाव होता है। जब मोटर एम्प्स में बढ़ोतरी होती है, तो इसके साथ आंतरिक तापमान भी बढ़ जाता है, जिससे थर्मल गिरावट का खतरा बढ़ जाता है।
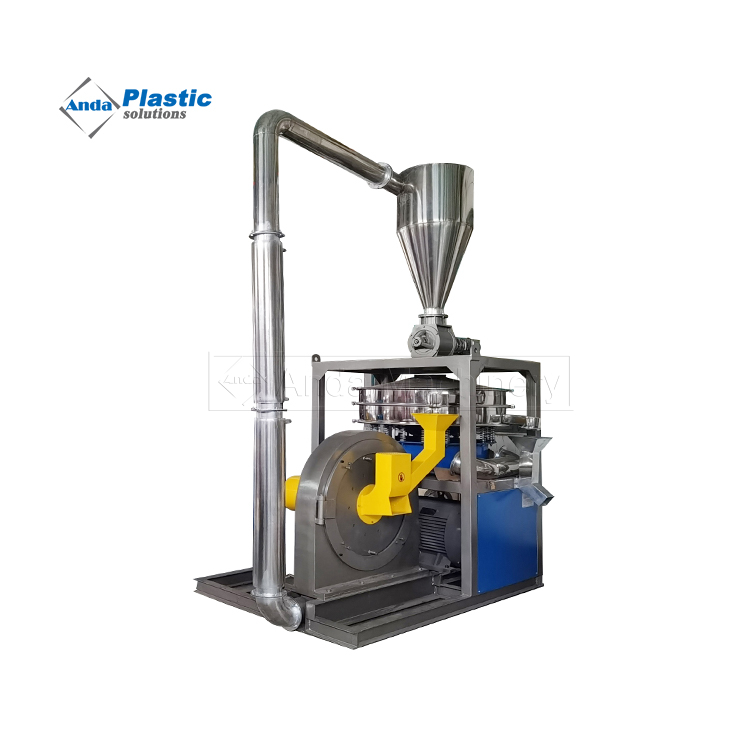
पॉलीओलेफ़िन आकार में कमी के लिए उपलब्ध प्राथमिक मशीन आर्किटेक्चर की तुलना करना संयंत्र डिजाइन में एक अनिवार्य कदम है। कोई भी एक मशीन प्रत्येक पॉलिमर को पूरी तरह से संभाल नहीं पाती है। आपको मशीन आर्किटेक्चर को अपने विशिष्ट भौतिक गुणों और उत्पादन लक्ष्यों से मेल खाना चाहिए। रीसाइक्लिंग क्षेत्र में दो प्रमुख प्रौद्योगिकियाँ ग्राइंडिंग डिस्क पल्वराइज़र और टर्बो मिल पल्वराइज़र हैं। प्रत्येक विशिष्ट यांत्रिक लाभ और विशिष्ट परिचालन सीमाएँ प्रदान करता है।
यह तंत्र दाँतेदार स्थिर और घूमने वाली डिस्क पर निर्भर करता है। सामग्री इन डिस्क के बीच एक सटीक, समायोज्य अंतराल से गुजरती है। जब दांत पॉलिमर को काटते हैं तो यह तीव्र घर्षण और कतरनी बल से गुजरता है। ये मशीनें पीई की व्यापक पीसने के लिए आदर्श हैं। वे रोटोमोल्डिंग, मास्टरबैच और लचीले अनुप्रयोगों के लिए अत्यधिक गोलाकार पाउडर का उत्पादन करने में उत्कृष्टता प्राप्त करते हैं। हालाँकि, गर्मी के संबंध में उनकी सीमाएँ हैं। तीव्र घर्षण के कारण डिस्क पल्वराइज़र उच्च आंतरिक तापमान उत्पन्न करते हैं। उन्हें सख्त तापमान निगरानी के साथ-साथ स्थिर दरवाजे और असर वाले आवास दोनों में एकीकृत सटीक वॉटर-कूलिंग जैकेट की आवश्यकता होती है।
टर्बो मिलें प्रभाव प्लेटों से सुसज्जित उच्च गति टरबाइन रोटार का उपयोग करती हैं। ये रोटार उच्च आरपीएम पर घूमते हैं, जिससे तीव्र वायु भंवर और उच्च प्रभाव बल पैदा होते हैं। रोटर और नालीदार स्टेटर दीवारों से टकराने पर सामग्री टूट जाती है। वे कठोर पीपी और सघन संरचनात्मक प्लास्टिक के लिए अत्यधिक प्रभावी हैं। उच्च मात्रा वाले वायुप्रवाह शीतलन की आवश्यकता वाली सामग्रियों को इस डिज़ाइन से बहुत लाभ होता है। टरबाइन द्वारा उत्पन्न विशाल वायु प्रवाह स्वाभाविक रूप से पीसने वाले कक्ष को ठंडा करता है और सामग्री को एक साथ पहुंचाता है। मुख्य सीमा जुर्माना सृजन है। यदि आंतरिक वर्गीकरण और ड्राफ्ट पंखे की गति को अनुकूलित नहीं किया गया तो टर्बो मिलें अत्यधिक धूल पैदा कर सकती हैं।
| तकनीकी विशिष्टता | ग्राइंडिंग डिस्क पुलवेराइज़र | टर्बो मिल पुलवेराइज़र |
|---|---|---|
| प्राथमिक न्यूनीकरण तंत्र | घर्षण और कतरनी काटना | उच्च गति प्रभाव और वायु भंवर |
| इष्टतम सामग्री मिलान | पॉलीथीन (एलडीपीई, एचडीपीई, एलएलडीपीई) | पॉलीप्रोपाइलीन (कठोर पीपी, भरा हुआ पीपी) |
| परिणामी कण आकृति विज्ञान | अत्यधिक गोलाकार (उत्कृष्ट प्रवाह) | गोलाकार से थोड़ा दांतेदार |
| प्राथमिक शीतलन विधि | ठंडे पानी-जैकेट वाले चैंबर | उच्च मात्रा प्रेरित वायुप्रवाह |
| रखरखाव फोकस | डिस्क शार्पनिंग और गैप कैलिब्रेशन | प्रभाव प्लेट प्रतिस्थापन और संतुलन |
मानक जल और वायु शीतलन विधियों का उपयोग करके कमरे के तापमान पर परिवेशी पीसन होता है। क्रायोजेनिक ग्राइंडिंग मिलिंग कक्ष में प्रवेश करने से पहले पॉलिमर को नष्ट करने के लिए तरल नाइट्रोजन का उपयोग करती है। क्रायोजेनिक्स चुनने से पहले आपको एक सख्त परिचालन विश्लेषण करना होगा। क्रायोजेनिक सिस्टम उच्च-एमएफआई या अत्यधिक लोचदार पॉलिमर के लिए अत्यधिक प्रभावी हैं जो परिवेश घर्षण के तहत तुरंत पिघल जाते हैं। अत्यधिक ठंड प्लास्टिक को आसानी से तोड़ देती है, जिससे किसी भी थर्मल गिरावट और थ्रूपुट को दोगुना होने से रोका जा सकता है। हालाँकि, तरल नाइट्रोजन की खपत महंगी है। क्रायोजेनिक मिलिंग की परिचालन लागत केवल अत्यधिक पाउडर गुणवत्ता आवश्यकताओं, चिकित्सा-ग्रेड अनुप्रयोगों, या बड़े पैमाने पर थ्रूपुट लाभ से उचित है जो गैस लागत की भरपाई करती है।
आपको निरंतर संचालन के लिए आवश्यक गैर-परक्राम्य तकनीकी विशिष्टताओं की पहचान करनी होगी। औद्योगिक पैमाने पर उत्पादन के लिए मजबूत इंजीनियरिंग की आवश्यकता होती है। 24/7 पॉलीओलेफ़िन मिलिंग के तनाव के तहत कमजोर घटक विफल हो जाएंगे। स्केलेबिलिटी, पहनने के प्रतिरोध और सुरक्षा अनुपालन का मूल्यांकन करें। ये आयाम प्रवेश स्तर की मशीनों को वास्तविक औद्योगिक वर्कहॉर्स से अलग करते हैं जो प्रति घंटे हजारों पाउंड संसाधित करने में सक्षम हैं।
कठोर रिग्राइंड प्रसंस्करण के लिए कंपन फीडर और गुरुत्वाकर्षण ढलान का मूल्यांकन करें। ये सिस्टम सघन सामग्रियों के लिए अच्छा काम करते हैं, कंपन आवृत्ति के आधार पर एक स्थिर प्रवाह प्रदान करते हैं। हालाँकि, आपको हल्के फिल्म फ्लेक्स के लिए फोर्स-फीडिंग ऑगर्स की मांग करनी चाहिए, जिन्हें क्रैमर के रूप में जाना जाता है। एक क्रैमर एक मोटर चालित स्क्रू का उपयोग करके रोएँदार सामग्री को भौतिक रूप से पीसने वाले कक्ष में धकेलता है। यह लगातार थ्रूपुट बनाए रखता है और हॉपर ब्रिजिंग को रोकता है। क्रैमर मोटर को पीएलसी के माध्यम से मुख्य ड्राइव मोटर से जोड़ा जाना चाहिए। यदि मुख्य मोटर एम्प्स ऊपर उठते हैं, तो चोकिंग को रोकने के लिए क्रैमर स्वचालित रूप से धीमा हो जाता है।
पहनने के लिए प्रतिरोधी मिश्र धातुओं का महत्व आपके रखरखाव कार्यक्रम को निर्धारित करता है। अपघर्षक, भरे हुए पीपी यौगिकों को संसाधित करने से मानक स्टील ब्लेड तेजी से नष्ट हो जाते हैं। टंगस्टन कार्बाइड कोटिंग्स, विशेष कठोर मिश्र धातु, या बदली जाने योग्य घिसे-पिटे लाइनर की तलाश करें। ये सामग्रियां ब्लेड के जीवन को महत्वपूर्ण रूप से बढ़ाती हैं और लंबे समय तक तेज धार बनाए रखती हैं। इसके अतिरिक्त, माइक्रो-मीट्रिक गैप समायोजन तंत्र की मांग करें। यह कण आकार पर सटीक नियंत्रण की अनुमति देता है। सर्वोत्तम प्रणालियाँ ऑपरेटरों को मशीन बंद करने या आवास खोलने की आवश्यकता के बिना कैलिब्रेटेड डायल का उपयोग करके बाहरी रूप से पीसने वाले अंतर को समायोजित करने की अनुमति देती हैं।
दोहरी शीतलन प्रणाली की पेशकश करने वाली मशीनों का मूल्यांकन करें। सर्वोत्तम सेटअप प्रेरित ड्राफ्ट एयर कूलिंग के साथ वॉटर-जैकेट वाले पीसने वाले कक्षों को जोड़ते हैं। यह धातु के घटकों और सामग्री से एक साथ गर्मी निकालता है। स्वचालित तापमान निगरानी एक सख्त आवश्यकता है। थर्मोकपल को सीधे फ़ीड दर नियंत्रण से लिंक करना होगा। यदि चैम्बर का तापमान पॉलिमर के नरमी बिंदु के पास बढ़ता है, तो सिस्टम स्वचालित रूप से इनफ़ीड को थ्रॉटल कर देता है। यह ऑटो-थ्रॉटलिंग पिघलने-फ़्यूज़िंग घटनाओं को पूरी तरह से रोकता है, उपकरण को ऑपरेटर त्रुटि से बचाता है।
एकीकृत रोटरी या वाइब्रेटरी सिफ्टर आपके अंतिम पाउडर की गुणवत्ता निर्धारित करते हैं। स्क्रीन स्वीकार्य पाउडर को बड़े कणों से अलग करती है। सामग्री परिवहन के लिए वायवीय संदेश प्रणालियाँ आवश्यक हैं। वे चैम्बर से मिल्ड सामग्री खींचते हैं, पारगमन के दौरान इसे ठंडा करते हैं, और इसे सिफ्टर तक पहुंचाते हैं। वे बड़े आकार के कणों को भी स्वचालित रूप से पीसने वाले कक्ष में लौटा देते हैं। यह बंद-लूप प्रणाली मानवीय हस्तक्षेप के बिना संचालित होती है। यह सुनिश्चित करता है कि आपका 100% आउटपुट आपके ग्राहकों द्वारा आवश्यक सटीक माइक्रोन विनिर्देश को पूरा करता है।
पल्वराइज़िंग लाइन के संचालन की छिपी हुई लागत को समझना दीर्घकालिक लाभप्रदता सुनिश्चित करता है। प्रारंभिक खरीद मूल्य कुल निवेश का केवल एक अंश है। आपको ऊर्जा खपत, रखरखाव डाउनटाइम और टूलींग प्रतिस्थापन का हिसाब देना होगा। सख्त जोखिम शमन रणनीतियों को लागू करने से आपके मार्जिन की सुरक्षा होती है। उचित सुविधा योजना यह सुनिश्चित करती है कि उपकरण निरंतर परिचालन सिरदर्द के बजाय लगातार मूल्य प्रदान करता है।
कुशल मिलिंग के लिए उचित अपस्ट्रीम ग्रेनुलेशन एक सख्त शर्त है। सामग्री को पल्वराइज़र में प्रवेश करने से पहले आपको एक समान 8-10 मिमी रिग्राइंड प्राप्त करना होगा। बड़े आकार या अनियमित टुकड़ों को खिलाने से पल्वराइज़र ब्लेड नष्ट हो जाते हैं, बिजली में गंभीर वृद्धि होती है, और रोटर बेयरिंग को नुकसान पहुंचता है। पल्वराइज़र को बारीक आकार में कमी के लिए डिज़ाइन किया गया है, प्राथमिक क्रशिंग के लिए नहीं। उच्च गुणवत्ता वाले ग्रेनुलेटर अपस्ट्रीम में निवेश करने से आपके चूर्णित निवेश की सुरक्षा होती है और स्थिर, पूर्वानुमानित थ्रूपुट सुनिश्चित होता है।
लक्ष्य माइक्रोन आकार और ऊर्जा ड्रा के बीच संबंध गैर-रैखिक है। महीन पाउडर के उत्पादन के लिए बहुत अधिक बिजली की आवश्यकता होती है। 200-माइक्रोन पाउडर का उत्पादन करने के लिए एक मशीन को दबाने से 500-माइक्रोन पाउडर के उत्पादन की तुलना में आपका थ्रूपुट आधे से अधिक कम हो जाएगा। उपयोगिता लागत को नियंत्रित करने के लिए आपको मोटर दक्षता को अनुकूलित करना होगा। मुख्य मोटरों और ड्राफ्ट पंखों पर वेरिएबल फ़्रीक्वेंसी ड्राइव (वीएफडी) लागू करें। वीएफडी वास्तविक लोड के आधार पर बिजली की खपत को समायोजित करते हैं, समय के साथ महत्वपूर्ण ऊर्जा लागत बचाते हैं और स्टार्टअप के दौरान यांत्रिक तनाव को कम करते हैं।
अपनी सामग्री स्ट्रीम के आधार पर ग्राइंडिंग डिस्क और टर्बो ब्लेड के जीवनचक्र की सटीक भविष्यवाणी करें। अपनी भविष्यवाणियों को भौतिक कठोरता और घर्षण पर आधारित करें। ग्लास से भरे पीपी को संसाधित करने के लिए शुद्ध पीई की तुलना में दस गुना तेजी से ब्लेड प्रतिस्थापन की आवश्यकता होगी। पहुंच के लिए मशीन डिज़ाइन का मूल्यांकन करें। जल्दी खुलने वाले स्प्लिट हाउसिंग और स्विंग-अवे दरवाज़ों की तलाश करें। ये डिज़ाइन तेजी से सफाई, तेजी से रंग बदलने और त्वरित ब्लेड स्वैप की अनुमति देते हैं। मुश्किल-से-पहुंच वाले कक्षों के परिणामस्वरूप अस्वीकार्य रखरखाव डाउनटाइम और श्रम लागत में वृद्धि होती है।
पाउडर उत्पादन में ज्वलनशील धूल के खतरों को कम करना एक परम आवश्यकता है। हवा में लटका हुआ महीन प्लास्टिक पाउडर अत्यधिक विस्फोटक वातावरण बनाता है। मानक धूल संग्राहक अपर्याप्त और खतरनाक हैं। आपको सभी निस्पंदन इकाइयों और साइलो पर ATEX-अनुरूप विस्फोट वेंटिंग लागू करना होगा। विस्फोट क्षेत्रों को अलग करने और लौ के प्रसार को रोकने के लिए रोटरी वाल्व स्थापित करें। बैगहाउस तक पहुंचने से पहले अस्थिर कणों को सुरक्षित रूप से पकड़ने के लिए उच्च दक्षता वाले चक्रवात निस्पंदन सिस्टम का उपयोग करें। धूल सुरक्षा अनुपालन की अनदेखी करने से आपकी सुविधा और कर्मियों को विनाशकारी अपस्फीति का अत्यधिक खतरा होता है।
सफल कार्यान्वयन सुनिश्चित करने और अपने आकार घटाने वाले उपकरणों के परिचालन जीवनकाल को अधिकतम करने के लिए, निम्नलिखित चरणों का पालन करें:
उत्तर: हां, लेकिन इसके लिए महत्वपूर्ण परिचालन समायोजन की आवश्यकता है। आपको ग्राइंडिंग गैप को बदलना होगा, रोटर की गति को समायोजित करना होगा और कूलिंग मापदंडों को संशोधित करना होगा। पीई को संसाधित करने के लिए पिघलने से रोकने के लिए सख्त तापमान नियंत्रण की आवश्यकता होती है, जबकि पीपी को प्रभाव बलों के प्रबंधन की आवश्यकता होती है। दोनों सामग्रियों के लिए समान सेटिंग्स का उपयोग करने से पाउडर की गुणवत्ता खराब होगी या मशीन जाम हो जाएगी।
ए: रोटोमोल्डिंग के लिए आदर्श कण आकार वितरण आमतौर पर 300 और 500 माइक्रोन के बीच होता है। पाउडर में अत्यधिक गोलाकार आकृति विज्ञान भी होना चाहिए। यह उत्कृष्ट शुष्क प्रवाह क्षमता सुनिश्चित करता है, जिससे प्लास्टिक को पिनहोल या सतह दोष छोड़े बिना मोल्ड के अंदर समान रूप से कोट करने की अनुमति मिलती है।
ए: पिघल-फ़्यूज़िंग को रोकने के लिए एकीकृत थर्मल प्रबंधन की आवश्यकता होती है। आपको वॉटर-जैकेट वाले ग्राइंडिंग चैंबर और उच्च-मात्रा प्रेरित ड्राफ्ट एयर कूलिंग का उपयोग करना चाहिए। इसके अलावा, सामग्री फ़ीड से जुड़े स्वचालित तापमान सेंसर स्थापित करें। यदि आंतरिक तापमान पॉलिमर के नरमी बिंदु तक पहुंचता है, तो सिस्टम को स्वचालित रूप से फ़ीड दर कम करनी होगी।
ए: एक प्लास्टिक ग्रेनुलेटर प्राथमिक आकार में कमी करता है, बड़े प्लास्टिक भागों को 8-10 मिमी कठोर टुकड़ों में काटता है। एक प्लास्टिक पल्वराइज़र द्वितीयक आकार में कमी करता है, उन 8-10 मिमी के टुकड़ों को पीसकर 1000 माइक्रोन से कम के महीन पाउडर में बदल देता है। ग्रैनुलेटर कुंद काटने वाले चाकू का उपयोग करते हैं, जबकि पल्वराइज़र उच्च गति घर्षण डिस्क या टर्बो रोटर्स का उपयोग करते हैं।
उत्तर: हां, इनपुट फॉर्म प्रक्रिया को काफी प्रभावित करता है। कठोर रिग्राइंड गुरुत्वाकर्षण ढलानों के माध्यम से आसानी से प्रवाहित होता है और एक स्थिर मोटर लोड बनाए रखता है। हल्के फिल्म के टुकड़े मानक हॉपर में पुल बनाते हैं और उछाल का कारण बनते हैं। फिल्म के टुकड़ों को संसाधित करने के लिए लगातार थ्रूपुट बनाए रखने के लिए विशेष बल-फीडिंग ऑगर्स की आवश्यकता होती है।
उत्तर: प्राकृतिक पॉलिमर कठोरता मानक घिसाव का कारण बनती है, लेकिन अपघर्षक भराव ब्लेड को तेजी से नष्ट कर देते हैं। शुद्ध पीई या पीपी का प्रसंस्करण लंबे टूलींग जीवनचक्र की अनुमति देता है। हालाँकि, ग्लास फाइबर या तालक से भरा पीपी प्रसंस्करण कक्ष के अंदर सैंडपेपर की तरह काम करता है। अपघर्षक यौगिकों का सामना करने के लिए आपको टंगस्टन कार्बाइड-लेपित ब्लेड का उपयोग करना चाहिए।
ए: अत्यधिक उच्च पिघल प्रवाह सूचकांक या उच्च लोच वाले पॉलिमर को संसाधित करते समय क्रायोजेनिक चूर्णीकरण आवश्यक होता है जिसे परिवेश के तापमान पर पीसा नहीं जा सकता है। तरल नाइट्रोजन प्लास्टिक को भंगुर बना देता है, जिससे थर्मल क्षरण को रोका जा सकता है। इसका उपयोग केवल तभी किया जाता है जब उच्च परिचालन लागत सख्त गुणवत्ता आवश्यकताओं द्वारा उचित हो।


