 हिन्दीहिन्दी

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-२८ मूल:साइट


कठोर पीवीसी एक्सट्रूज़न विनिर्माण को निरंतर मार्जिन संपीड़न का सामना करना पड़ता है। ऑफ-स्पेक प्रोडक्शन रन, स्टार्ट-अप और शट-डाउन अपशिष्ट, और निरंतर प्रोफ़ाइल ऑफ-कट फैक्ट्री के फर्श पर एक जटिल वित्तीय नाली बनाते हैं। कई सुविधाएं मानक श्रेडर और ग्रेनुलेटर के माध्यम से स्क्रैप चलाकर इसे हल करने का प्रयास करती हैं। हालाँकि यह उपकरण स्क्रैप के भौतिक आकार को सफलतापूर्वक कम कर देता है, लेकिन यह एक नई परिचालन बाधा पैदा करता है। परिणामी मोटे रीग्राइंड को ट्विन-स्क्रू एक्सट्रूडर में निर्बाध रूप से दोबारा प्रस्तुत नहीं किया जा सकता है। महीन कुंवारी राल के साथ चंकी रिग्राइंड खिलाने से पिघली हुई स्थिरता नष्ट हो जाती है। यह संरचनात्मक अखंडता से समझौता करता है, सतह की फिनिश को बर्बाद कर देता है, और अंतिम पीवीसी पाइप या प्रोफ़ाइल के प्रभाव प्रतिरोध को काफी कम कर देता है।
आपको मोटे चिप्स और उत्पादन के लिए तैयार सामग्री के बीच के अंतर को पाटना होगा। समाधान के लिए सटीक माइक्रोनाइजेशन की आवश्यकता होती है। औद्योगिक पीवीसी पुलवेराइज़र का कार्यान्वयन बंद-लूप रीसाइक्लिंग में महत्वपूर्ण कड़ी के रूप में कार्य करता है। यह असंगत, भारी रिग्राइंड को एक समान, पुन: प्रयोज्य पीवीसी पाउडर में बदल देता है जो आपके वर्जिन रेज़िन की सटीक प्रवाह विशेषताओं से मेल खाता है। यह प्रक्रिया अपशिष्ट को समाप्त करती है, एक्सट्रूज़न मापदंडों को स्थिर करती है, और अस्थिर कच्चे माल की लागत के खिलाफ आपके लाभ मार्जिन की रक्षा करती है।
मानक ग्रेनुलेटर, चिपर्स और श्रेडर बंद-लूप पीवीसी पाइप और प्रोफ़ाइल निर्माण के लिए पूर्ण समाधान प्रदान करने में विफल रहते हैं। एक ग्रैन्यूलेटर प्लास्टिक के हिस्सों को 8-12 मिमी चिप्स में काटने के लिए घूमने वाले चाकू का उपयोग करता है। इन चिप्स में वर्जिन पीवीसी पाउडर की तुलना में काफी अलग थोक घनत्व होता है। वर्जिन पाउडर महीन, भारी होता है और पूर्वानुमानित रूप से बहता है। मोटे रिग्राइंड हल्के, दांतेदार और इंटरलॉकिंग के प्रति अत्यधिक प्रवण होते हैं।
जब आप एक्सट्रूज़न हॉपर में मोटे चिप्स को महीन पाउडर के साथ मिलाते हैं, तो भौतिक पृथक्करण होता है। चिप्स आपस में जुड़ जाते हैं और ब्रिजिंग का कारण बनते हैं, भौतिक रूप से सामग्री को फ़ीड गले में प्रवेश करने से रोकते हैं। इससे एक्सट्रूडर बैरल भूखा रह जाता है। जैसे ही रुकावट अंततः ढह जाती है, सामग्री की अचानक वृद्धि से पेंच भर जाता है। यह लगातार भूखे रहने और बढ़ने से अनियमित पिघलने का दबाव पैदा होता है। अनियमित पिघल दबाव सीधे तौर पर असमान पाइप दीवार की मोटाई, कमजोर वेल्ड लाइनें और जटिल विंडो प्रोफाइल में आयामी अस्थिरता का कारण बनता है। आप असंगत फ़ीड सामग्री के साथ एक स्थिर एक्सट्रूज़न लाइन नहीं चला सकते।
एक पल्वराइज़र थोक घनत्व बेमेल को ठीक करता है। इसका सटीक यांत्रिक कार्य 8-12 मिमी पीवीसी कणिकाओं को 500-800 माइक्रोन पाउडर में मिलाना है। यह आकार सीमा 20-30 जाल में तब्दील हो जाती है, जो वर्जिन पीवीसी रेज़िन के भौतिक गुणों को पूरी तरह से प्रतिबिंबित करती है। एक बार चूर्णित हो जाने पर, पुनर्नवीनीकृत पाउडर आपके हाई-स्पीड मिक्सर में कुंवारी सामग्री के साथ अदृश्य रूप से मिश्रित हो जाता है।
एक मानक इन-हाउस रीसाइक्लिंग वर्कफ़्लो तीन अलग-अलग, अनुक्रमिक चरणों का पालन करता है। आप अपने उपकरण को नष्ट किए बिना सीधे बड़े स्क्रैप से बारीक पाउडर में नहीं बदल सकते।
मिल को स्थिर थ्रूपुट बनाए रखने और मुख्य मोटर अधिभार को रोकने के लिए एक सुसंगत फ़ीड आकार की आवश्यकता होती है। बड़े टुकड़ों को पल्वराइज़र में डालने से पीसने वाली डिस्क तुरंत जाम हो जाएगी और बिजली के ब्रेकर ख़राब हो जाएंगे।
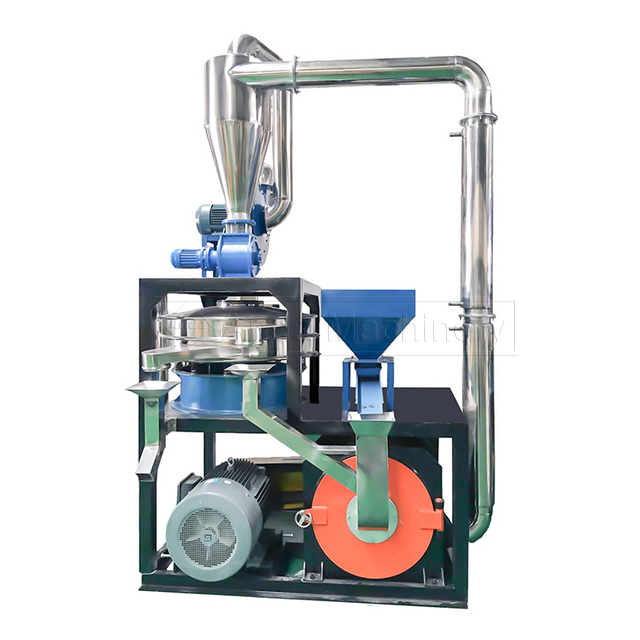
डिस्क पल्वराइज़र उच्च गति घर्षण मिलिंग के सिद्धांत पर काम करते हैं। पीसने वाले कक्ष में दो दांतेदार या दाँतेदार स्टील डिस्क होती हैं। एक डिस्क स्थिर रहती है, स्टेटर के रूप में कार्य करती है, जबकि दूसरी रोटर के रूप में कार्य करते हुए उच्च गति पर घूमती है। सामग्री डिस्क के केंद्र में प्रवेश करती है। केन्द्रापसारक बल दांतों के बीच संकीर्ण, समायोज्य अंतर के माध्यम से प्लास्टिक को बाहर की ओर धकेलता है। तीव्र घर्षण पीवीसी चिप्स को काटता है और पीसकर महीन पाउडर बनाता है।
यह डिज़ाइन विशिष्ट परिचालन लाभ प्रदान करता है। जटिल प्रभाव वाली मिलों की तुलना में इसमें कम प्रारंभिक पूंजी व्यय की आवश्यकता होती है। रखरखाव सीधा रहता है, क्योंकि ऑपरेटरों को केवल फ्लैट ग्राइंडिंग डिस्क की निगरानी, गैप और बदलने की आवश्यकता होती है। डिस्क मिलें अनप्लास्टिकाइज्ड कठोर पीवीसी (यूपीवीसी) के प्रसंस्करण में उत्कृष्टता प्राप्त करती हैं। हालाँकि, घर्षण-भारी प्रक्रिया भारी मात्रा में गर्मी उत्पन्न करती है। कठोर पीवीसी तापमान के प्रति अत्यधिक संवेदनशील है। इसलिए, डिस्क पल्वराइज़र प्लास्टिक को डिस्क पर पिघलने, धब्बा लगने या जलने से रोकने के लिए पीसने वाले कक्ष के चारों ओर मजबूत, निरंतर पानी-ठंडा करने वाले जैकेट की मांग करते हैं।
टर्बो पल्वराइज़र, जिन्हें अक्सर रोटर मिल्स कहा जाता है, घर्षण के बजाय प्रभाव पर निर्भर करते हैं। भारी टरबाइन ब्लेड से सुसज्जित एक उच्च गति वाला केंद्रीय रोटर एक दाँतेदार पीसने वाली रिंग या स्क्रीन के अंदर घूमता है। जैसे ही पीवीसी चिप्स चैम्बर में प्रवेश करते हैं, घूमने वाले ब्लेड सामग्री पर हिंसक रूप से प्रभाव डालते हैं, इसे बाहरी रिंग से तब तक तोड़ते हैं जब तक कि कण डिस्चार्ज स्क्रीन से गुजरने के लिए पर्याप्त छोटे न हो जाएं।
टर्बो मिलें उच्च मात्रा वाली सुविधाओं के लिए उच्च थ्रूपुट दर प्रदान करती हैं। घूमने वाले टरबाइन ब्लेड एक विशाल औद्योगिक पंखे की तरह काम करते हैं, जो उत्कृष्ट प्राकृतिक वायु प्रवाह उत्पन्न करते हैं। यह वायुप्रवाह आक्रामक प्राकृतिक शीतलन प्रदान करता है, जिससे बाहरी जल चिलरों पर निर्भरता कम हो जाती है। टर्बो मिलें सख्त, अधिक सुसंगत कण आकार वितरण भी उत्पन्न करती हैं। नकारात्मक पक्ष में उच्च ऊर्जा खपत शामिल है। भारी रोटर को भारी भार के तहत RPM बनाए रखने के लिए एक विशाल मोटर की आवश्यकता होती है। इसके अतिरिक्त, अलग-अलग टरबाइन ब्लेड को बदलना और रोटर को संतुलित करना केवल दो फ्लैट डिस्क की अदला-बदली की तुलना में कहीं अधिक जटिल रखरखाव प्रक्रिया है।
| मूल्यांकन मीट्रिक | डिस्क पुलवेराइज़र (घर्षण) | टर्बो पुलवेराइज़र (प्रभाव) |
|---|---|---|
| प्राथमिक मिलिंग तंत्र | दाँतेदार डिस्क के बीच उच्च गति कतरनी | ग्राइंडिंग रिंग पर जोरदार प्रभाव |
| शीतलन आवश्यकताएँ | उच्च (मजबूत ठंडा पानी जैकेट की आवश्यकता है) | मध्यम (उच्च प्राकृतिक वायु प्रवाह शीतलन) |
| प्रारंभिक पूंजीगत व्यय | निचला | उच्च |
| रखरखाव की जटिलता | सरल (डिस्क प्रतिस्थापन और गैपिंग) | जटिल (ब्लेड प्रतिस्थापन और रोटर संतुलन) |
| आदर्श अनुप्रयोग | मानक UPVC पाइप और प्रोफ़ाइल स्क्रैप | उच्च-मात्रा, निरंतर-ड्यूटी संचालन |
सही मशीन आकार का चयन करने के लिए आपके दैनिक स्क्रैप उत्पादन पर सटीक डेटा की आवश्यकता होती है। अपने कुल साप्ताहिक स्क्रैप मात्रा को अपने नियोजित चूर्णीकरण परिचालन घंटों से विभाजित करके अपने आवश्यक थ्रूपुट की गणना करें। यदि आप प्रति सप्ताह 5,000 किलोग्राम स्क्रैप उत्पन्न करते हैं और मिल को सप्ताह में 10 घंटे चलाने की योजना बनाते हैं, तो आपको एक ऐसी मशीन की आवश्यकता है जो वास्तविक 500 किलोग्राम/घंटा उत्पादन करने में सक्षम हो।
केडब्ल्यूएच/किग्रा में मापी गई विशिष्ट ऊर्जा खपत पर सख्ती से ध्यान दें। यह मीट्रिक आपके चल रहे परिचालन खर्चों को निर्धारित करता है। केवल अतिरिक्त क्षमता के लिए मुख्य मोटर का आकार कभी भी बड़ा न करें। इलेक्ट्रिक मोटरें अपने पूर्ण रेटेड लोड के पास सबसे अधिक कुशलता से काम करती हैं। केवल 30% क्षमता पर 1000 किग्रा/घंटा की क्षमता वाले विशाल पुलवेराइज़र को चलाने से भारी मात्रा में बिजली बर्बाद होती है, जिससे आपके रीसाइक्लिंग प्रयासों पर वित्तीय रिटर्न नष्ट हो जाता है। मोटर के आकार को अपनी वास्तविक उत्पादन आवश्यकताओं से कसकर मिलाएं।
पॉलीविनाइल क्लोराइड अविश्वसनीय रूप से गर्मी के प्रति संवेदनशील है। विशिष्ट तापमान सीमा से अधिक होने से विनाशकारी उत्पादन समस्याएं पैदा होती हैं। सामग्री जल जाएगी, उसका रंग फीका पड़ जाएगा और ख़राब हो जाएगा। इससे भी बदतर, पीवीसी जलाने से हाइड्रोक्लोरिक एसिड (एचसीएल) गैस निकलती है। यह गैस ऑपरेटरों के लिए श्वसन संबंधी गंभीर खतरे पैदा करती है और मिलिंग उपकरण, डक्टिंग और डाउनस्ट्रीम एक्सट्रूडर के स्टील घटकों को तेजी से नष्ट कर देती है।
प्रभावी थर्मल प्रबंधन पर समझौता नहीं किया जा सकता है। जबकि कुछ बुनियादी मिलें पूरी तरह से वायु शीतलन पर निर्भर करती हैं, कठोर पीवीसी के प्रसंस्करण के लिए दोहरे शीतलन दृष्टिकोण की आवश्यकता होती है। उद्योग मानक एक प्रेरित ड्राफ्ट वायु प्रणाली के साथ मिलकर पीसने वाले कक्ष के चारों ओर एक ठंडा पानी जैकेट का उपयोग करता है। वॉटर जैकेट स्थिर स्टेटर से गर्मी को दूर खींचता है, जबकि प्रेरित ड्राफ्ट पंखा मिलिंग कक्ष के माध्यम से परिवेशी वायु को खींचता है, सामग्री को पीसते समय ठंडा करता है और इसे वायवीय रूप से चक्रवात तक पहुंचाता है।
प्लास्टिक को पीसना कोई सटीक विज्ञान नहीं है; एक मिल हमेशा बारीक पाउडर और थोड़े बड़े आकार के गुच्छे का मिश्रण तैयार करेगी। सामग्री आपके एक्सट्रूज़न साइलो तक पहुंचने से पहले आपको अंतिम कण आकार वितरण को नियंत्रित करना होगा। गुणवत्ता नियंत्रण के लिए एक एकीकृत वाइब्रेटरी स्क्रीन या रोटरी सिफ्टर अनिवार्य है।
यह सिफ्टर सीधे चक्रवात विभाजक के नीचे बैठता है। यह एक भौतिक द्वारपाल के रूप में कार्य करता है। पाउडर जो आपकी 20-30 जाल की आवश्यकता को पूरा करता है, स्क्रीन से होकर गुजरता है और बैगिंग स्टेशन या वायवीय संदेश लाइन में गिर जाता है। बड़े आकार के कण स्क्रीन द्वारा पकड़ लिए जाते हैं। एक बंद-लूप वायवीय प्रतिक्रिया तंत्र इन बड़े आकार के गुच्छों को तुरंत खाली कर देता है और उन्हें पुनः मिलिंग के लिए मुख्य पीसने वाले कक्ष में वापस भेज देता है। यह गारंटी देता है कि कोई भी खुरदरा पदार्थ आपके एक्सट्रूडर तक कभी नहीं पहुंचेगा जिससे पिघली हुई अस्थिरता पैदा हो।
घिसे-पिटे हिस्से आपके रखरखाव शेड्यूल और मशीन अपटाइम को निर्धारित करते हैं। ग्राइंडिंग डिस्क या टरबाइन ब्लेड की घिसाव की दर आपके पीवीसी स्क्रैप में कैल्शियम कार्बोनेट (CaCO3) भराव सामग्री पर काफी हद तक निर्भर करती है। हाई-फिलर पाइप मिलिंग चैंबर के अंदर तरल सैंडपेपर की तरह काम करते हैं। वे मानक स्टील ब्लेड को तेजी से खराब कर देते हैं। यदि आप उच्च-भरण स्क्रैप की प्रक्रिया करते हैं, तो आपको अपने पहनने वाले हिस्सों के जीवनकाल को बढ़ाने के लिए कठोर मिश्र धातु डिस्क, विशेष गर्मी उपचार, या टंगस्टन कार्बाइड कोटिंग्स निर्दिष्ट करनी होगी।
रखरखाव पहुंच के आधार पर मशीन डिज़ाइन का मूल्यांकन करें। जब ब्लेड सुस्त हो जाते हैं, तो थ्रूपुट गिर जाता है और घर्षण ताप बढ़ जाता है। आपको उन्हें शीघ्रता से बदलना होगा. क्लैमशेल ओपनिंग डिज़ाइन एक एकल ऑपरेटर को मिनटों में पूरे पीसने वाले कक्ष को खोलने और खोलने की अनुमति देता है। पुराने डिज़ाइन बोल्ट वाले फेसप्लेट पर निर्भर करते हैं जिनमें ग्राइंडिंग डिस्क को उजागर करने के लिए भारी प्रभाव वाले रिंच, होइस्ट और घंटों के श्रम की आवश्यकता होती है। ऐसे डिज़ाइन चुनें जो रखरखाव डाउनटाइम को कम करें और ऑपरेटर की थकान को कम करें।
| रखरखाव कार्य | आवृत्ति | कार्रवाई आवश्यक |
|---|---|---|
| ग्राइंडिंग गैप का निरीक्षण करें | दैनिक | रोटर और स्टेटर के बीच क्लीयरेंस की जाँच करें। यदि थ्रूपुट गिरता है तो समायोजित करें। |
| जल शीतलन प्रवाह की जाँच करें | दैनिक | चिलर का तापमान सत्यापित करें और सुनिश्चित करें कि वॉटर जैकेट में कोई रुकावट न हो। |
| स्वच्छ रोटरी सिफ्टर स्क्रीन | साप्ताहिक | उचित पाउडर वर्गीकरण बनाए रखने के लिए फंसे हुए बड़े आकार के गुच्छे हटा दें। |
| ड्राइव बेल्ट का निरीक्षण करें | महीने के | तनाव और टूट-फूट की जाँच करें। फिसलन को रोकने के लिए यदि घिसाव हो तो बदल दें। |
| ग्राइंडिंग डिस्क बदलें | 500 - 1500 घंटे | सुस्त डिस्क को बदलें. आवृत्ति CaCO3 भराव सामग्री पर काफी हद तक निर्भर करती है। |
एक आधुनिक मिलिंग प्रणाली एक सटीक उपकरण है, न कि एक कच्ची चक्की। मैन्युअल फीडिंग एक ऑपरेटर पर निर्भर करती है जो एम्प मीटर को देखता है और डायल को समायोजित करता है। यदि वे बहुत तेजी से सामग्री भरते हैं, तो मुख्य मोटर ओवरलोड हो जाती है और ब्रेकर ट्रिप कर जाता है, जिससे भारी जाम लग जाता है जिसे ठीक करने में घंटों लग जाते हैं। यदि वे बहुत धीमी गति से फ़ीड करते हैं, तो आप थ्रूपुट खो देते हैं और बिजली बर्बाद करते हैं।
आपको पीएलसी-आधारित नियंत्रण प्रणाली की आवश्यकता है। पीएलसी स्वचालित रूप से कंपन फीडर की गति को मुख्य पीसने वाली मोटर के एम्परेज ड्रॉ से जोड़ता है। यदि मुख्य मोटर सामग्री के एक कठिन बैच और एम्प्स स्पाइक का सामना करती है, तो पीएलसी तुरंत फीडर को धीमा कर देता है। जैसे ही मोटर लोड साफ़ करती है और एम्प्स कम हो जाती है, फीडर की गति वापस बढ़ जाती है। यह बंद-लूप स्वचालन सामग्री को जाम होने से रोकता है, थ्रूपुट को अधिकतम करता है, और निरंतर मानव पर्यवेक्षण के बिना लगातार पाउडर गुणवत्ता सुनिश्चित करता है।
एक पूर्ण चूर्णित लाइन के लिए महत्वपूर्ण भौतिक स्थान की आवश्यकता होती है। आप सिर्फ एक मिल स्थापित नहीं कर रहे हैं. आप मुख्य पीसने वाला कक्ष, एक विशाल चक्रवात विभाजक, एक रोटरी सिफ्टर, एक पल्स-जेट बैगहाउस और संबंधित वायवीय डक्टिंग स्थापित कर रहे हैं।
खरीदने से पहले अपने फ्लोर प्लान का मूल्यांकन करें। ऊर्ध्वाधर लेआउट कॉन्फ़िगरेशन चक्रवात और सिफ्टर को सीधे बैगिंग स्टेशन के ऊपर रखता है। इससे मूल्यवान फर्श स्थान की बचत होती है लेकिन ऊंची फ़ैक्टरी छत की आवश्यकता होती है। क्षैतिज लेआउट पूरे फर्श पर घटकों को फैलाते हैं, जिसके लिए कम ऊर्ध्वाधर निकासी की आवश्यकता होती है लेकिन बड़े पदचिह्न की आवश्यकता होती है। फोर्कलिफ्ट ट्रैफ़िक या वर्तमान सामग्री प्रबंधन वर्कफ़्लो को बाधित किए बिना अपनी मौजूदा एक्सट्रूज़न सुविधा में सुचारू रूप से एकीकृत करने के लिए इंस्टॉलेशन की योजना बनाएं।
ट्रैम्प मेटल भयावह पल्वराइज़र विफलता का प्राथमिक कारण है। एक भी आवारा बोल्ट, एक गिरा हुआ स्क्रू, या स्क्रैप में मिलाया गया बेलिंग तार का एक टुकड़ा हाई-स्पीड ग्राइंडिंग डिस्क को तुरंत चकनाचूर कर देगा। इससे हजारों डॉलर का नुकसान होता है और जब आप प्रतिस्थापन भागों की प्रतीक्षा करते हैं तो आपका रीसाइक्लिंग ऑपरेशन कई दिनों तक रुक जाता है।
आपको इन-लाइन चुंबकीय विभाजकों को शामिल करना अनिवार्य होगा। पल्वराइज़र इनलेट से तुरंत पहले कन्वेयर बेल्ट या वायवीय फ़ीड लाइन पर उच्च तीव्रता वाले ड्रॉअर मैग्नेट या इलेक्ट्रॉनिक मेटल डिटेक्टर स्थापित करें। यह सरल जोड़ आपके ग्राइंडिंग चैम्बर के लिए एक अनिवार्य बीमा पॉलिसी के रूप में कार्य करता है।
पीवीसी की मिलिंग से अति सूक्ष्म धूल उत्पन्न होती है। यदि इसे अनियंत्रित छोड़ दिया जाए, तो यह धूल आपके कारखाने के फर्श को ढक देती है, आस-पास की मशीनरी बियरिंग को बर्बाद कर देती है, और आपके कर्मचारियों के लिए श्वसन संबंधी गंभीर खतरा पैदा कर देती है। मानक कपड़ा फिल्टर बैग औद्योगिक मिलिंग कार्यों के लिए पूरी तरह से अपर्याप्त हैं।
आपको पल्स-जेट बैगहाउस डस्ट कलेक्टरों के साथ उच्च दक्षता वाले चक्रवात विभाजक स्थापित करने होंगे। चक्रवात भारी पाउडर को सिफ्टर में गिरा देता है, जबकि बैगहाउस सूक्ष्म वायुजनित कणों को पकड़ लेता है। इसके अलावा, बंद मिलिंग वातावरण में ज्वलनशील धूल विस्फोट का खतरा होता है। सुनिश्चित करें कि आपका धूल संग्रहण सिस्टम स्थानीय ATEX या NFPA नियमों का अनुपालन करता है, जहां स्थानीय अग्नि कोड द्वारा आवश्यक हो, उचित ग्राउंडिंग, एंटी-स्टैटिक फ़िल्टर मीडिया और विस्फोट वेंटिंग पैनल का उपयोग करता है।
हाई-स्पीड प्लास्टिक पल्वराइज़र अत्यधिक शोर स्तर उत्पन्न करते हैं। 3600 आरपीएम पर कठोर पीवीसी को तोड़ने वाले स्टील ब्लेड की ध्वनि अक्सर 90-100 डेसिबल से अधिक होती है। लंबे समय तक संपर्क में रहने से फर्श के कर्मचारियों की सुनने की क्षमता को स्थायी नुकसान होता है।
शांत एक्सट्रूज़न हॉल के बीच में एक खाली मशीन स्थापित न करें। ध्वनिरोधी बाड़ों की आवश्यकता का मूल्यांकन करें। ध्वनिक फोम से सुसज्जित हेवी-गेज स्टील अलमारियाँ डेसिबल आउटपुट को काफी कम कर देती हैं। कंक्रीट के फर्श के माध्यम से कम आवृत्ति के शोर को रोकने के लिए मशीन फ्रेम के नीचे कंपन-डैम्पिंग माउंट स्थापित करें। उपकरण के पास काम करने वाले सभी ऑपरेटरों के लिए औद्योगिक-ग्रेड कान सुरक्षा सहित अनिवार्य पीपीई लागू करें।
नई रीसाइक्लिंग प्रणालियों को एकीकृत करने से अक्सर फ़्लोर स्टाफ़ के साथ मनमुटाव पैदा होता है। ऑपरेटरों को ऐसे उपकरणों से नफरत है जिन्हें कैलिब्रेट करना मुश्किल है। पारंपरिक पल्वराइज़र पर सबसे निराशाजनक कार्य पीसने वाली डिस्क के बीच अंतर निर्धारित करना है। सूक्ष्म समायोजन करने के लिए फीलर गेज के साथ एक तंग, गंदे कक्ष के अंदर पहुंचना एक दर्दनाक, समय लेने वाली प्रक्रिया है।
आप आधुनिक उपकरणों में निवेश करके सीखने की इस अवस्था को पार कर सकते हैं। बाहरी गैप समायोजन डायल से सुसज्जित पल्वराइज़र की अनुशंसा करें। ये सिस्टम ऑपरेटर को ग्राइंडिंग गैप को कसने या ढीला करने के लिए मशीन के बाहर एक कैलिब्रेटेड हैंडव्हील को घुमाने की अनुमति देते हैं। यह जटिल आंतरिक अंशांकन के दर्द को समाप्त करता है, रखरखाव के समय को घंटों से घटाकर मिनटों में कर देता है, और यह सुनिश्चित करता है कि ऑपरेटर वास्तव में पाउडर की गुणवत्ता बनाए रखने के लिए आवश्यक समायोजन करते हैं।
खरीद प्रबंधकों को विपणन दावों से बचना चाहिए और यांत्रिक वास्तविकताओं पर ध्यान केंद्रित करना चाहिए। यह सुनिश्चित करने के लिए कि आप समकक्ष औद्योगिक प्रणालियों की तुलना कर रहे हैं, विक्रेता उद्धरणों का मूल्यांकन करते समय इस बूलियन-शैली चेकलिस्ट का उपयोग करें।
जब आप अपनी विक्रेता सूची को सीमित करते हैं, तो निर्माताओं को उद्धरण प्रक्रिया के दौरान इन शीर्ष तीन प्रश्नों का उत्तर देने के लिए बाध्य करें:
आधुनिक एक्सट्रूज़न सुविधाओं के लिए एक औद्योगिक पल्वराइज़र एक वैकल्पिक सहायक उपकरण नहीं है। शून्य-अपशिष्ट विनिर्माण प्राप्त करने के लिए यह एक अनिवार्य संपत्ति है। मोटे, अनुपयोगी रिग्राइंड को महीन, 20-30 मेश पाउडर में परिवर्तित करके, आप अस्थिर वर्जिन रेज़िन कीमतों के खिलाफ अपने लाभ मार्जिन की रक्षा करते हैं और मानक ग्रेनुलेटर के कारण होने वाली एक्सट्रूज़न अस्थिरता को खत्म करते हैं।
उपकरणों को शॉर्टलिस्ट करते समय, तकनीक का अपनी विशिष्ट परिचालन वास्तविकता से मिलान करें। मध्यम थ्रूपुट आवश्यकताओं वाले मानक कठोर पाइप स्क्रैप के लिए डिस्क पल्वराइज़र चुनें, क्योंकि वे कम पूंजी व्यय और सरल रखरखाव प्रदान करते हैं। यदि आप उच्च-मात्रा, निरंतर-ड्यूटी संचालन चलाते हैं जो अधिकतम आउटपुट और आक्रामक प्राकृतिक शीतलन की मांग करते हैं तो टर्बो मिलों का विकल्प चुनें।
उत्तर: आदर्श आकार आमतौर पर 20-30 मेश होता है, जो 500-800 माइक्रोन के बराबर होता है। यह विशिष्ट कण आकार वर्जिन पीवीसी रेज़िन के थोक घनत्व से निकटता से मेल खाता है। जाल के आकार का मिलान निर्बाध मिश्रण सुनिश्चित करता है, हॉपर ब्रिजिंग को रोकता है, और एक्सट्रूडर बैरल के अंदर लगातार पिघल दबाव बनाए रखता है।
उत्तर: हां, यह आसानी से हाई-फिलर स्क्रैप को प्रोसेस कर सकता है। हालाँकि, कैल्शियम कार्बोनेट (CaCO3) भराव अत्यधिक अपघर्षक है। इस सामग्री को संसाधित करने के लिए कठोर, पहनने के लिए प्रतिरोधी पीसने वाली डिस्क या टंगस्टन कार्बाइड कोटिंग की आवश्यकता होती है। मानक स्टील ब्लेड तेजी से खराब हो जाएंगे, जिससे रखरखाव लागत और डाउनटाइम में वृद्धि होगी।
उत्तर: जब पीवीसी अपने तापीय क्षरण बिंदु से अधिक हो जाता है तो वह जल जाता है। ऐसा मिलिंग चैम्बर के अंदर अत्यधिक घर्षण गर्मी के कारण होता है। अपर्याप्त जल शीतलन, अवरुद्ध वायु प्रवाह, या सुस्त पीसने वाले ब्लेड के साथ काम करने से आंतरिक तापमान में भारी वृद्धि होती है। जब पीवीसी जलता है, तो यह संक्षारक हाइड्रोक्लोरिक एसिड (एचसीएल) गैस छोड़ता है।
ए: अंतर अंतिम कण आकार में है। ग्रैनुलेटर बड़े प्लास्टिक भागों को 8-12 मिमी मोटे चिप्स में काटने के लिए घूमने वाले चाकू का उपयोग करते हैं। पुल्वराइज़र उन चिप्स को लेते हैं और घर्षण या प्रभाव मिलिंग का उपयोग करके उन्हें एक उप-मिलीमीटर, सीधे बाहर निकालने के लिए उपयुक्त महीन पाउडर में पीस देते हैं।
उत्तर: प्रतिस्थापन अंतराल पूरी तरह से संचालन के घंटों और सामग्री के घर्षण पर निर्भर करता है। मानक कठोर पीवीसी के लिए, डिस्क आमतौर पर 500 से 1500 घंटे के बीच चलती है। उच्च कैल्शियम कार्बोनेट भराव के साथ स्क्रैप का प्रसंस्करण उस जीवनकाल को स्पेक्ट्रम के निचले सिरे की ओर धकेल देगा, जिसके लिए अधिक बार प्रतिस्थापन की आवश्यकता होगी।
उत्तर: हां, एक समर्पित औद्योगिक वॉटर चिलर की अत्यधिक अनुशंसा की जाती है। नल के पानी में अक्सर मशीन को प्रभावी ढंग से ठंडा करने के लिए आवश्यक तापमान का अभाव होता है। एक चिलर वॉटर जैकेट को इष्टतम तापमान पर बनाए रखता है, जिससे उच्च-घर्षण मिलिंग प्रक्रिया के दौरान पीवीसी को ज़्यादा गरम होने, खराब होने या उसका रंग बदलने से रोका जा सकता है।


