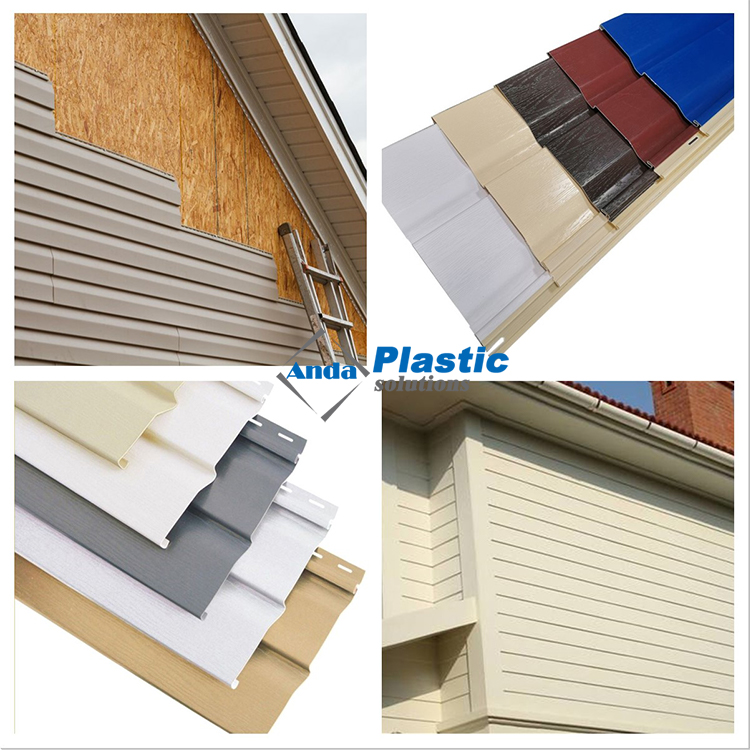
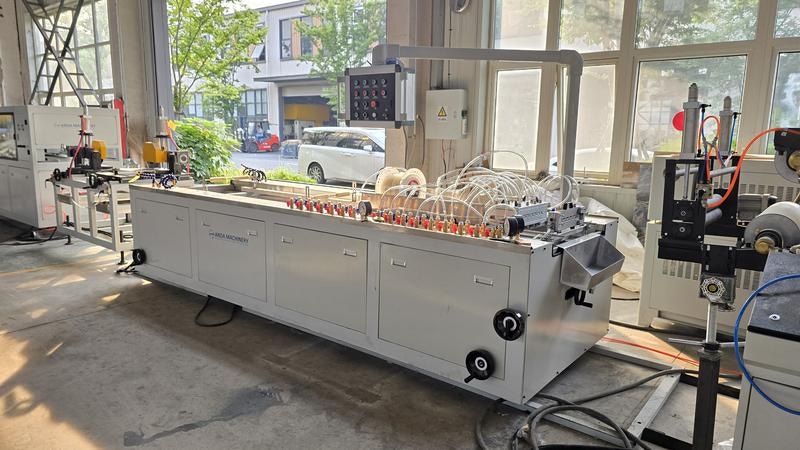
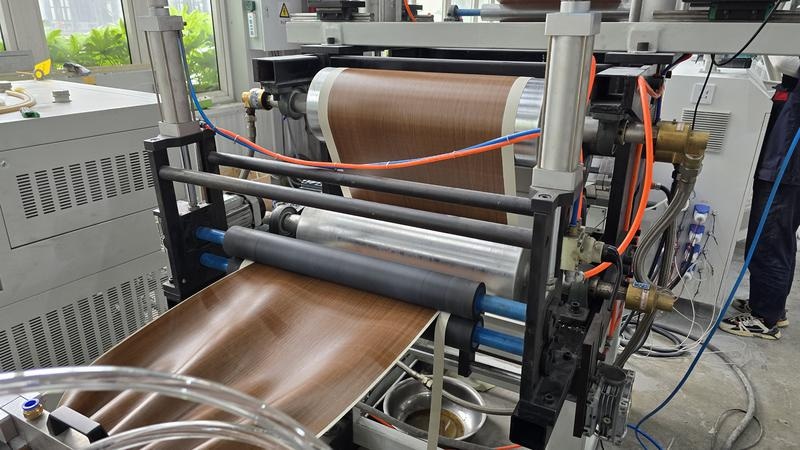
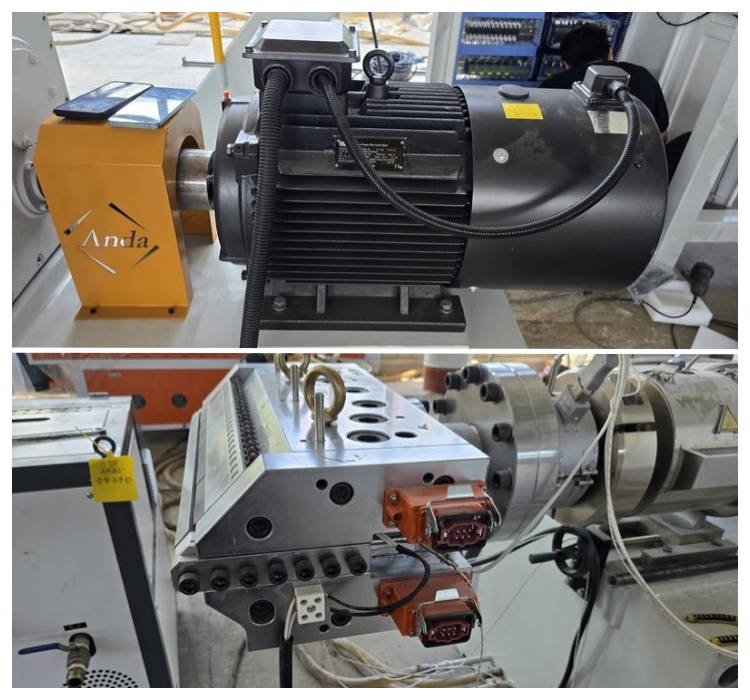
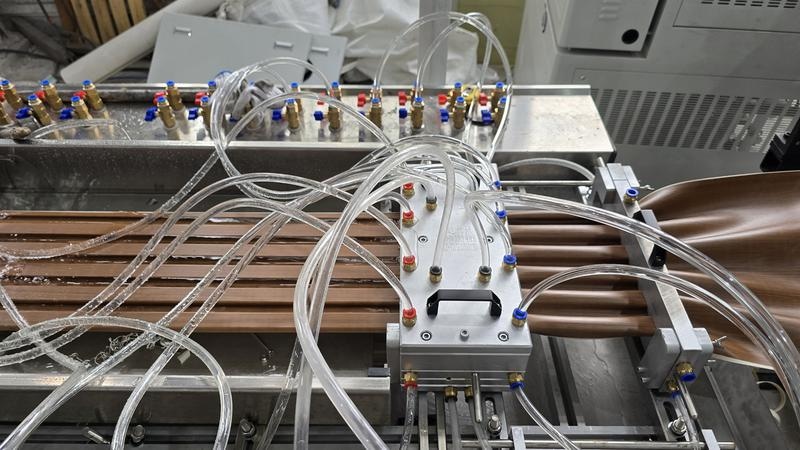
उत्पाद अवलोकन: एएनडीए पीवीसी सॉफिट पैनल प्रोडक्शन लाइन को छत की छतों, पोर्च ओवरहैंग और अन्य बाहरी वास्तुशिल्प संरचनाओं के नीचे उपयोग किए जाने वाले कठोर पीवीसी सॉफिट पैनलों के निरंतर बाहर निकालने के लिए डिज़ाइन किया गया है।
पूरी उत्पादन लाइन पीवीसी प्लास्टिसाइजेशन, आवश्यकता पड़ने पर सह-एक्सट्रूज़न, मोल्ड बनाने, वैक्यूम कैलिब्रेशन, वॉटर कूलिंग, सिंक्रोनाइज़्ड हॉल-ऑफ, कटिंग और पैनल कलेक्शन को एकीकृत करती है।
400 मिमी तक चौड़ी प्रोफ़ाइल के लिए तीन उत्पादन-लाइन कॉन्फ़िगरेशन उपलब्ध हैं। उपलब्ध हॉल-ऑफ गति सीमाएँ 1-8 मीटर/मिनट, 1-10 मीटर/मिनट और 1-20 मीटर/मिनट हैं, जिससे सॉफिट डिज़ाइन, सामग्री निर्माण और आवश्यक उत्पादन गति के अनुसार लाइन का चयन किया जा सकता है।
प्रोफ़ाइल की अधिकतम चौड़ाई 400 मिमी
तीन उत्पादन-लाइन विन्यास
ढोने की गति 20 मीटर/मिनट तक
मुख्य एक्सट्रूज़न और सेकेंडरी एक्सट्रूज़न सिस्टम
वैक्यूम अंशांकन और नियंत्रित जल शीतलन
सिंक्रोनाइज़्ड एक्सट्रूज़न और हेल-ऑफ़
ठोस और हवादार सॉफिट पैनल समाधान
वैकल्पिक पीवीसी, एएसए या पीएमएमए सतह-परत सह-एक्सट्रूज़न
छत की संरचना के खुले निचले हिस्से को कवर करने के लिए छत के किनारों और ओवरहैंग के नीचे पीवीसी सॉफिट पैनल स्थापित किए जाते हैं। विभिन्न पैनल डिज़ाइन एक स्वच्छ वास्तुशिल्प फिनिश प्रदान कर सकते हैं और, जहां वेंटिलेशन स्लॉट जोड़े जाते हैं, छत की गुहा में वायु प्रवाह का समर्थन करते हैं।
इन पतली दीवार वाली बाहरी प्रोफाइलों के निर्माण के लिए केवल एक्सट्रूज़न गति बढ़ाने से कहीं अधिक की आवश्यकता होती है। पिघल प्रवाह, मोल्ड प्रतिरोध, वैक्यूम दबाव, शीतलन क्षमता और ढोने की गति पूरे उत्पादन के दौरान संतुलित रहनी चाहिए।
ANDA पीवीसी सॉफिट पैनल उत्पादन लाइन इस सतत प्रक्रिया के आसपास कॉन्फ़िगर की गई है।
मुख्य एक्सट्रूडर संरचनात्मक पीवीसी पिघल तैयार करता है और आपूर्ति करता है। जहां एक अलग सतह परत की आवश्यकता होती है वहां सेकेंडरी एक्सट्रूडर का उपयोग किया जा सकता है। अंशांकन और शीतलन अनुभाग में प्रवेश करने से पहले संयुक्त सामग्री सॉफिट पैनल मोल्ड से गुजरती है।
आयाम स्थिर होने के बाद, हॉल-ऑफ इकाई नियंत्रित गति से पैनल को खींचती है। फिर काटने वाली इकाई निरंतर प्रोफ़ाइल को आवश्यक लंबाई में अलग करती है।
अंतिम उपकरण विन्यास का चयन पैनल ड्राइंग, प्रोफ़ाइल वजन, सतह संरचना, सामग्री निर्माण और उत्पादन लक्ष्य के अनुसार किया जाता है।
पीवीसी सॉफिट पैनल लाइन द्वारा निर्मित
संबंधित मोल्ड और सहायक उपकरण के साथ, उत्पादन लाइन को इसके लिए कॉन्फ़िगर किया जा सकता है:
ठोस पीवीसी सॉफिट पैनल
वेंटेड पीवीसी सॉफिट पैनल
चिकनी सतह वाले सॉफिट पैनल
उभरा हुआ सॉफिट पैनल
एकल-रंग सॉफिट पैनल
सह-एक्सट्रूडेड सॉफिट पैनल
इंटरलॉकिंग सॉफिट प्रोफाइल
कस्टम ईव और ओवरहैंग पैनल
विभिन्न सतह की चौड़ाई, किनारे-लॉकिंग संरचनाएं, मजबूत पसलियों और सजावटी पैटर्न के लिए संबंधित मोल्ड और अंशांकन टूलींग की आवश्यकता होती है।
वेंटिलेशन छेद या स्लॉट के लिए आमतौर पर अतिरिक्त छिद्रण या छिद्रण प्रक्रिया की आवश्यकता होती है। छिद्रण विधि का चयन छेद पैटर्न, पैनल की मोटाई और आवश्यक उत्पादन गति के अनुसार किया जाना चाहिए।
मुख्य उपकरण विन्यास
मुख्य पीवीसी एक्सट्रूज़न इकाई
मुख्य एक्सट्रूडर तैयार पीवीसी यौगिक को संसाधित करता है और सॉफिट पैनल के लिए संरचनात्मक सामग्री की आपूर्ति करता है।
पेंच और बैरल प्रणाली को नियंत्रित सामग्री संप्रेषण, संपीड़न और प्लास्टिकीकरण प्रदान करना चाहिए। स्थिर पिघल प्रवाह लगातार मोल्ड दबाव और दीवार-मोटाई वितरण का समर्थन करता है।
महत्वपूर्ण एक्सट्रूज़न नियंत्रणों में शामिल हैं:
खिला स्थिरता
बैरल तापमान
पेंच गति
पेंच टोक़
पिघला हुआ दबाव
निवास का समय
एक्सट्रूज़न आउटपुट
पीवीसी में सीमित प्रोसेसिंग विंडो होती है। अपर्याप्त गर्मी या कतरनी अपूर्ण प्लास्टिककरण का कारण बन सकती है, जबकि अत्यधिक तापमान या निवास समय के कारण मलिनकिरण और सामग्री का क्षरण हो सकता है।
माध्यमिक एक्सट्रूज़न इकाई
प्रत्येक सूचीबद्ध उत्पादन-लाइन कॉन्फ़िगरेशन में एक द्वितीयक एक्सट्रूज़न प्रणाली शामिल होती है।
जहां सह-एक्सट्रूडेड सतह की आवश्यकता होती है, द्वितीयक इकाई सह-एक्सट्रूज़न मोल्ड को सतह-परत सामग्री की आपूर्ति करती है। सतह-परत भिन्नता को रोकने के लिए मुख्य और द्वितीयक एक्सट्रूडर को स्थिर अनुपात पर काम करना चाहिए।
द्वितीयक एक्सट्रूज़न सिस्टम पीवीसी, एएसए या पीएमएमए पर आधारित सतह फॉर्मूलेशन का समर्थन कर सकता है जब वे चयनित मोल्ड और उत्पादन प्रक्रिया के साथ संगत होते हैं।
आवश्यक सतह सामग्री, परत की मोटाई और संबंध की स्थिति की पुष्टि फॉर्मूलेशन और मोल्ड मूल्यांकन के माध्यम से की जानी चाहिए।
पीवीसी सॉफिट पैनल मोल्ड
मोल्ड तैयार सॉफिट पैनल की मुख्य ज्यामिति निर्धारित करता है।
यह नियंत्रित करता है:
कुल मिलाकर पैनल की चौड़ाई
पैनल की मोटाई
सतह प्रोफ़ाइल
आंतरिक सुदृढ़ीकरण पसलियाँ
इंटरलॉकिंग किनारे
फ्लैंग्स को बांधना
सह-निकाली गई सतह वितरण
संतुलित प्रवाह चैनल पीवीसी पिघल को पूरी मोल्ड चौड़ाई में वितरित करने में मदद करते हैं। मोल्ड डिज़ाइन को मोटे संरचनात्मक अनुभागों और पतले सजावटी अनुभागों के बीच अंतर की भरपाई करनी चाहिए।
प्रत्येक महत्वपूर्ण रूप से भिन्न सॉफिट पैनल क्रॉस-सेक्शन के लिए एक कस्टम मोल्ड की आवश्यकता होती है।
वैक्यूम अंशांकन तालिका
अंशांकन तालिका सीधे एक्सट्रूज़न मोल्ड से हॉट प्रोफ़ाइल प्राप्त करती है।
वैक्यूम कैलिब्रेटर पैनल की सतह और किनारों को स्थिति में रखते हैं जबकि कूलिंग सर्किट गर्मी को दूर करते हैं। स्थिर वैक्यूम वितरण, निशान या स्थानीय विरूपण के बिना आवश्यक क्रॉस-सेक्शन को बनाए रखने में मदद करता है।
अंशांकन तालिका प्रदान करनी चाहिए:
साँचे के साथ सटीक संरेखण
समायोज्य वैक्यूम दबाव
नियंत्रित शीतलन-जल परिसंचरण
जहां आवश्यक हो, स्वतंत्र शीतलन अनुभाग
चौड़ी, पतली दीवार वाले पैनलों के लिए स्थिर समर्थन
सुविधाजनक अंशशोधक समायोजन
अपर्याप्त अंशांकन के कारण चौड़ाई में भिन्नता या ख़राब किनारे बन सकते हैं। अत्यधिक वैक्यूम सतह पर निशान छोड़ सकता है या कर्षण प्रतिरोध बढ़ा सकता है।
जल शीतलन प्रणाली
शीतलन प्रणाली ढोने और काटने से पहले गठित प्रोफ़ाइल से गर्मी हटा देती है।
सॉफिट पैनलों के लिए समान शीतलन विशेष रूप से महत्वपूर्ण है क्योंकि असमान तापमान वितरण झुकने, मुड़ने और सतह तरंगें उत्पन्न कर सकता है।
शीतलन प्रदर्शन इससे प्रभावित होता है:
पानी का तापमान
जल प्रवाह
कूलिंग-चैनल डिज़ाइन
अंशशोधक संपर्क
उत्पादन की गति
प्रोफ़ाइल दीवार की मोटाई
परिवेश की स्थिति
जब लाइन की गति बढ़ती है, तो शीतलन प्रणाली को समान उत्पादन दूरी के भीतर अधिक गर्मी हटानी होगी।
सिंक्रोनाइज्ड हॉल-ऑफ यूनिट
हॉल-ऑफ इकाई उत्पादन लाइन के माध्यम से सॉफिट पैनल को स्थानांतरित करने के लिए आवश्यक निरंतर कर्षण प्रदान करती है।
कर्षण गति और दबाव को एक साथ समायोजित किया जाना चाहिए। अपर्याप्त दबाव फिसलन का कारण बन सकता है, जबकि अत्यधिक दबाव खोखली या पतली दीवार वाली प्रोफ़ाइल को ख़राब कर सकता है।
स्थिर हॉल-ऑफ़ प्रदर्शन समर्थन करता है:
सुसंगत पैनल आयाम
नियंत्रित दीवार की मोटाई
सतह का अंकन कम हो गया
स्थिर काटने की लंबाई
निरंतर उत्पादन
समान सह-निकाली गई परतें
हॉल-ऑफ संपर्क सतह को तैयार पैनल को नुकसान पहुंचाए बिना पर्याप्त पकड़ प्रदान करनी चाहिए।
वैकल्पिक वेंटिलेशन-होल प्रसंस्करण
वेंटेड सॉफिट पैनलों को इच्छित खुले क्षेत्र और उपस्थिति प्रदान करने के लिए सटीक रूप से स्थित छेद या स्लॉट की आवश्यकता होती है।
पैनल डिज़ाइन के आधार पर, वेंटिलेशन प्रसंस्करण का उपयोग किया जा सकता है:
ऑनलाइन पंचिंग
ऑनलाइन स्लॉटिंग
ऑफ़लाइन छिद्रण
कस्टम पंचिंग मर जाती है
पंचिंग विधि का मूल्यांकन पैनल की चौड़ाई, मोटाई, छेद व्यवस्था और लाइन गति के अनुसार किया जाना चाहिए।
वेंटिलेशन उपकरण परियोजना-विशिष्ट है और उत्पादन-लाइन लेआउट को अंतिम रूप देने से पहले इसकी पुष्टि की जानी चाहिए।
काटने और संग्रहण प्रणाली
कटिंग इकाई निरंतर सॉफिट प्रोफ़ाइल को आवश्यक तैयार लंबाई में अलग करती है।
काटने का समय ढोने की गति के अनुरूप होना चाहिए। गाइड संरेखण, ब्लेड की स्थिति और क्लैंपिंग दबाव कट गुणवत्ता और आयामी सटीकता को प्रभावित करते हैं।
संग्रह प्रणाली काटने के बाद पैनल का समर्थन करती है और झुकने या सतह की क्षति को रोकने में मदद करती है।
तकनीकी निर्देश
उत्पादन-लाइन विन्यास
SJZ65/132-SJZ45/100 + YF400
एसजेपी75/28-एसजेजेड45/100 + वाईएफ400
SJP90/32-SJZ55/110 + YF400
अधिकतम प्रोफ़ाइल चौड़ाई
400 मिमी
400 मिमी
400 मिमी
ढोने की ऊँचाई
100 मिमी
100 मिमी
100 मिमी
ढोने की गति
1-8 मीटर/मिनट
1-10 मीटर/मिनट
1-20 मीटर/मिनट
मुख्य एक्सट्रूज़न प्रणाली
एसजेजेड65/132
एसजेपी75/28
एसजेपी90/32
सेकेंडरी एक्सट्रूज़न सिस्टम
एसजेजेड45/100
एसजेजेड45/100
एसजेजेड55/110
डाउनस्ट्रीम उपकरण
YF400
YF400
YF400
उपयुक्त सामग्री
पीवीसी कंपाउंड तैयार किया गया
पीवीसी कंपाउंड तैयार किया गया
पीवीसी कंपाउंड तैयार किया गया
सतह-परत सह-बाहर निकालना
आवश्यकता पड़ने पर उपलब्ध है
आवश्यकता पड़ने पर उपलब्ध है
आवश्यकता पड़ने पर उपलब्ध है
सॉफिट मोल्ड
कस्टम-डिज़ाइन किया गया
कस्टम-डिज़ाइन किया गया
कस्टम-डिज़ाइन किया गया
अक्सर पूछे जाने वाले प्रश्न
पीवीसी सॉफिट पैनल उत्पादन लाइन क्या उत्पादन करती है?
यह लगातार छत की छतों, पोर्च ओवरहैंगों, बालकनियों और इसी तरह की वास्तुशिल्प संरचनाओं के नीचे उपयोग किए जाने वाले कठोर पीवीसी पैनलों का उत्पादन करता है। तैयार पैनल की ज्यामिति एक्सट्रूज़न मोल्ड और कैलिब्रेशन टूलींग द्वारा निर्धारित की जाती है।
सॉफिट पैनल की अधिकतम चौड़ाई क्या है?
तीन सूचीबद्ध उत्पादन-लाइन कॉन्फ़िगरेशन 400 मिमी की अधिकतम प्रोफ़ाइल चौड़ाई का समर्थन करते हैं। वास्तविक पैनल की चौड़ाई की पुष्टि ड्राइंग और मोल्ड डिज़ाइन के माध्यम से की जानी चाहिए।
अधिकतम उत्पादन गति क्या है?
SJP90/32-SJZ55/110 + YF400 कॉन्फ़िगरेशन के लिए उच्चतम सूचीबद्ध हॉल-ऑफ समायोजन सीमा 1-20 मीटर/मिनट है।
वास्तविक स्थिर उत्पादन गति पैनल के वजन, फॉर्मूलेशन, मोल्ड, अंशांकन दक्षता, शीतलन क्षमता और गुणवत्ता आवश्यकताओं पर निर्भर करती है।
क्या लाइन विभिन्न सॉफिट पैनल डिज़ाइन तैयार कर सकती है?
हाँ। मोल्ड को बदलकर और कैलिब्रेशन टूलींग का मिलान करके विभिन्न पैनल क्रॉस-सेक्शन का उत्पादन किया जा सकता है।
एक्सट्रूडर और डाउनस्ट्रीम उपकरण में चयनित पैनल की चौड़ाई, वजन और उत्पादन गति के लिए पर्याप्त क्षमता होनी चाहिए।
क्या लाइन वेंटेड सॉफिट पैनल का उत्पादन कर सकती है?
हां, जब लाइन को उपयुक्त वेंटिलेशन-होल प्रसंस्करण उपकरण के साथ कॉन्फ़िगर किया गया हो।
चूंकि छेद के पैटर्न उत्पादों के बीच भिन्न होते हैं, इसलिए पैनल ड्राइंग और आवश्यक लाइन गति के अनुसार छिद्रण या छिद्रण प्रणाली का चयन किया जाना चाहिए।
उत्पादन लाइन में सेकेंडरी एक्सट्रूडर क्यों शामिल है?
सेकेंडरी एक्सट्रूडर सह-एक्सट्रूडेड सॉफिट पैनल के लिए एक अलग सतह सामग्री की आपूर्ति कर सकता है।
यह संरचनात्मक पीवीसी बॉडी और सतह परत को एक ही सांचे के माध्यम से संसाधित करने की अनुमति देता है। प्रत्येक उत्पाद के लिए सामग्री और एक्सट्रूज़न अनुपात की पुष्टि की जानी चाहिए।
क्या सतह परत के लिए एएसए या पीएमएमए का उपयोग किया जा सकता है?
पीवीसी, एएसए या पीएमएमए सतह-परत समाधान का मूल्यांकन मोल्ड और सामग्री अनुकूलता के अनुसार किया जा सकता है।
तैयार उत्पाद के अपक्षय प्रदर्शन को फॉर्मूलेशन-विशिष्ट परीक्षण के माध्यम से सत्यापित किया जाना चाहिए।
क्या एक लाइन ठोस और हवादार दोनों तरह के पैनल तैयार कर सकती है?
वही मूल एक्सट्रूज़न लाइन मोल्ड, कैलिब्रेशन टूलींग और वेंटिलेशन-प्रोसेसिंग सेटअप को बदलकर ठोस और वेंटेड डिज़ाइन का समर्थन कर सकती है।
व्यवहार्यता की पुष्टि दो पैनल चित्रों से की जानी चाहिए।
पैनल की सपाटता को कैसे नियंत्रित किया जाता है?
समतलता संतुलित मोल्ड प्रवाह, सही अंशांकन संरेखण, स्थिर वैक्यूम दबाव, समान जल शीतलन और सिंक्रनाइज़ हॉल-ऑफ पर निर्भर करती है।
सामग्री निर्माण और दीवार-मोटाई वितरण भी समतलता को प्रभावित करते हैं।
क्या अधिकतम ढुलाई गति वास्तविक उत्पादन गति के बराबर है?
नहीं, अधिकतम ढोने की गति उपकरण समायोजन सीमा है।
वास्तविक उत्पादन गति पिघले आउटपुट, प्रोफ़ाइल वजन, शीतलन समय, छिद्रण आवश्यकताओं और तैयार पैनल की गुणवत्ता द्वारा प्रतिबंधित है।
क्या विद्युत विन्यास स्थानीय विद्युत मानकों से मेल खा सकता है?
उत्पादन से पहले आवश्यक वोल्टेज, आवृत्ति और चरण प्रदान किया जाना चाहिए। अंतिम विद्युत विन्यास तकनीकी प्रस्ताव में बताया जाएगा।
कोटेशन के लिए कौन सी जानकारी आवश्यक है?
कृपया पैनल ड्राइंग, चौड़ाई, मोटाई, वजन, फॉर्मूलेशन, सतह-परत की आवश्यकता, वेंट पैटर्न, लक्ष्य आउटपुट, काटने की लंबाई और विद्युत मानक प्रदान करें।
उत्पाद अवलोकन: एएनडीए का पीवीसी हाई स्पीड हीटिंग और कूलिंग मिक्सर एक्सट्रूज़न या आगे की प्रक्रिया से पहले पीवीसी पाउडर, एडिटिव्स, स्टेबलाइजर्स, फिलर्स और अन्य संगत फॉर्मूलेशन सामग्री को मिश्रण, हीटिंग और ठंडा करने के लिए डिज़ाइन किया गया है। एसआरएल-जेड श्रृंखला पीवीसी ड्राई ब्लेंड तैयार करने में सहायता के लिए एक कूलिंग मिक्सर के साथ एक हाई-स्पीड हॉट मिक्सर को जोड़ती है। यह पीवीसी पाइप, विंडो प्रोफाइल, दीवार पैनल, शीट, बोर्ड और संगत डब्ल्यूपीसी विनिर्माण अनुप्रयोगों में सामग्री संयोजन के लिए उपयुक्त है।
Anda सजावट पीवीसी आर्टिफिशियल मार्बल शीट मशीन को 1220 मिमी की चौड़ाई और 2440 मिमी के साथ लंबाई के साथ पीवीसी शीट का उत्पादन करने के लिए लागू किया जाता है, ज्यादातर 2.5 से 4 मिमी तक मोटाई। पीवीसी शीट की सतह को आमतौर पर गर्म मुद्रांकन या फाड़ना द्वारा इलाज किया जाता है, फिर यूवी वार्निश द्वारा लेपित किया जाता है। अलग रंग के साथ फिल्म स्विच करके। यूवी चमकदार वार्निश कोटिंग के बाद, पीवीसी शीट की सतह अधिक चिकनी और पहनने योग्य है। यह कुछ समायोजन और संबंधित सहायक मशीनों के साथ LVT मंजिल का उत्पादन भी कर सकता है।
सजावट पीवीसी मार्बल शीट मेकिंग मशीन को 1220 मिमी की चौड़ाई और 2440 मिमी के साथ लंबाई के साथ पीवीसी शीट का उत्पादन करने के लिए लागू किया जाता है, मोटाई ज्यादातर 2.5 से 4 मिमी तक। पीवीसी शीट की सतह को आमतौर पर गर्म मुद्रांकन या फाड़ना द्वारा इलाज किया जाता है, फिर यूवी वार्निश द्वारा लेपित किया जाता है। अलग रंग के साथ फिल्म स्विच करके। यूवी चमकदार वार्निश कोटिंग के बाद, पीवीसी शीट की सतह अधिक चिकनी और पहनने योग्य है। यह कुछ समायोजन और संबंधित सहायक मशीनों के साथ LVT मंजिल का उत्पादन भी कर सकता है।
LVT फ़्लोर उत्पादन लाइन मुख्य रूप से 1200 मिमी चौड़े और 1.5-3 मिमी मोटे LVT फ़्लोर का उत्पादन करती है। इसमें उच्च स्तर के स्वचालन, सरल संचालन, स्थिर और विश्वसनीय उत्पादन संचालन और उच्च उपज के फायदे हैं।
डब्ल्यूपीसी प्रोफाइल पीई, पीपी या पीवीसी द्वारा मिश्रण और एक्सट्रूज़न के माध्यम से प्लांट फाइबर के साथ बनाई गई एक नई प्रकार की पर्यावरण संरक्षण सामग्री है।परंपरागत सामग्री की तुलना में, इसमें पानी के सबूत, नमी सबूत, कीट रोकथाम, पर्यावरण संरक्षण इत्यादि की विशेषताएं हैं।
पीवीसी दरवाजा और खिड़की प्रोफ़ाइल बनाने की मशीन मुख्य रूप से शंक्वाकार ट्विन स्क्रू एक्सट्रूडर, कूलिंग टेबल, हॉलिंग मशीन, कटिंग मशीन, स्टेकर द्वारा बनाई गई है। विभिन्न सांचों के साथ, यह विभिन्न यूपीवीसी प्रोफाइल का उत्पादन कर सकता है, जैसे: पीवीसी विंडो डोर प्रोफाइल, पीवीसी वॉल पैनल, पीवीसी विंडो सिल बोर्ड, कैबिनेट डोर बोर्ड, कर्टेन बॉक्स, पीवीसी ट्रकिंग, केबल डक्ट, पीवीसी स्कर्टिंग, पीवीसी प्रोटेक्शन कॉर्नर इत्यादि। और स्क्रू बैरल और मोल्ड को बदलकर, यह पीवीसी आधारित डब्ल्यूपीसी उत्पादों का उत्पादन भी कर सकता है, जैसे: डब्ल्यूपीसी दीवार पैनल, डब्ल्यूपीसी विंडो डोर फ्रेम मोल्डिंग, स्कर्टिंग मोल्डिंग, डब्ल्यूपीसी डोर बोर्ड आदि।
पीवीसी केबल ट्रंकिंग एक्सट्रूज़न मशीन / प्रोडक्शन लाइन / मेकिंग मशीन का उपयोग मुख्य रूप से छोटे पीवीसी प्रोफाइल बनाने के लिए किया जाता है, जैसे कि पीवीसी स्कर्टिंग प्रोफाइल, वॉल कॉर्नर प्रोफाइल, पीवीसी केबल ट्रंकिंग प्रोफाइल विभिन्न सेक्शन शेप और ऊंचाई के साथ।पीवीसी प्रोफाइल/पैनल की सतह को चमकदार तेल के साथ छपाई और लेपित करके, या गर्मी हस्तांतरण मुद्रण द्वारा, या टुकड़े टुकड़े द्वारा इलाज किया जा सकता है, जो कि रसोई, शौचालय, बालकनी आदि के लिए अच्छा सजावट प्रभाव बना सकता है।
बांस चारकोल दीवार पैनल उत्पादन लाइन विभिन्न प्रोफाइल, आकार और सतह फिनिश में बांस चारकोल सजावटी दीवार पैनलों के निरंतर एक्सट्रूज़न उत्पादन के लिए डिज़ाइन किया गया है। पूरी लाइन एक शंक्वाकार ट्विन स्क्रू एक्सट्रूडर, अनुकूलित एक्सट्रूज़न डाई, वैक्यूम कैलिब्रेशन टेबल, कूलिंग सिस्टम, हॉल-ऑफ, कटिंग मशीन और स्टेकर को एकीकृत करती है। Anda मशीनरी बांस चारकोल सामग्री निर्माण, दीवार पैनल प्रोफ़ाइल, आयाम, लक्ष्य आउटपुट और सतह परिष्करण आवश्यकताओं के अनुसार उत्पादन लाइन को अनुकूलित कर सकती है।
ANDA WPC लौवर पैनल उत्पादन लाइन पीवीसी-आधारित लौवर, फ़्लूटेड, स्लैट और सजावटी दीवार पैनल का उत्पादन करती है। यह फीडिंग, एक्सट्रूज़न, कैलिब्रेशन, कूलिंग, हेल-ऑफ और कटिंग को एकीकृत करता है। वैकल्पिक गर्म मुद्रांकन विभिन्न सजावटी फिनिश बनाता है। सांचों को बदलकर विभिन्न पैनल आकार और प्रोफाइल तैयार किए जा सकते हैं। मुख्य उत्पादन क्षमताएँ:
डब्ल्यूपीसी लौवर और फ़्लूटेड दीवार पैनल का उत्पादन करता है
200 से 600 मिमी तक संदर्भ पैनल चौड़ाई का समर्थन करता है
उत्पाद अवलोकन: ANDA पीवीसी सीलिंग पैनल एक्सट्रूज़न लाइन कठोर पीवीसी सीलिंग पैनल और खोखले सजावटी छत प्रोफाइल के निरंतर उत्पादन के लिए डिज़ाइन की गई है।
पूरी लाइन पीवीसी प्लास्टिसाइजेशन, मोल्ड फॉर्मिंग, वैक्यूम कैलिब्रेशन, वॉटर कूलिंग, सिंक्रोनाइज़्ड हॉल-ऑफ और स्वचालित कटिंग को एकीकृत करती है। सजावटी सतह परिष्करण के लिए वैकल्पिक हॉट-स्टैम्पिंग या लैमिनेटिंग उपकरण जोड़ा जा सकता है।
चार मशीन कॉन्फ़िगरेशन सामान्य पैनल चौड़ाई का समर्थन करते हैं 200 मिमी से 600 मिमी. संदर्भ उत्पादन क्षमता से अधिक तक होती है प्रतिदिन 800 वर्ग मीटर से 3,300 वर्ग मीटर, पैनल के वजन, पीवीसी फॉर्मूलेशन, मोल्ड संरचना और शीतलन स्थितियों पर निर्भर करता है।
UPVC सीलिंग पैनल उत्पादन लाइन 595x595, 600x600, 603x603 के साथ पीवीसी छत टाइल्स का उत्पादन करने के लिए उपयोग किया जाता है। पीवीसी छत टाइल की सतह को विभिन्न सजावट शैलियों में फिट होने के लिए अलग-अलग रंग या पैटर्न के लिए गर्म मुद्रांकन द्वारा इलाज किया जा सकता है।
Anda ट्विन स्क्रू पीवीसी एज बैंडिंग प्रोडक्शन लाइन का उपयोग पीवीसी एज बैंड का उत्पादन करने के लिए किया जाता है, इसका व्यापक रूप से एमडीएफ, एचडीएफ, कण बोर्ड, समग्र बोर्ड और इतने पर किनारे सीलिंग के लिए उपयोग किया जाता है।
कैलेंडर कूलिंग के साथ पीवीसी एज बैंड उत्पादन लाइन का उपयोग विभिन्न चौड़ाई, अनुभाग आकार और मोटाई के साथ पीवीसी एज बैंड का उत्पादन करने के लिए किया जाता है। पीवीसी एज बैंड की सतह को तीन रंगों की प्रिंटिंग और चमकदार तेल से लेपित या हीट ट्रांसफर प्रिंटिंग द्वारा उपचारित किया जा सकता है।
पीवीसी डोर बोर्ड मेकिंग मशीन को निरंतर एक्सट्रूज़न प्रक्रिया के माध्यम से कठोर पीवीसी डोर बोर्ड बनाने के लिए डिज़ाइन किया गया है। YF700, YF800 और YF900 कॉन्फ़िगरेशन में उपलब्ध, यह 700 मिमी, 800 मिमी और 1000 मिमी की अधिकतम बोर्ड चौड़ाई का समर्थन करता है, प्रति दिन 10,000 किलोग्राम तक उत्पादन क्षमता के साथ। मशीन पीवीसी डोर बोर्ड निर्माताओं के लिए स्थिर एक्सट्रूज़न, सटीक तापमान नियंत्रण और लचीले कॉन्फ़िगरेशन विकल्प प्रदान करती है।
पीवीसी जल पाइप बनाने की मशीन अवलोकन: पीवीसी जल पाइप बनाने की मशीन जल आपूर्ति, कृषि सिंचाई, कुआं आवरण, जल निकासी और अन्य तरल परिवहन अनुप्रयोगों के लिए पीवीसी और यूपीवीसी पाइप के निरंतर उत्पादन के लिए डिज़ाइन की गई है।
वाइड पाइप रेंज: 16-800 मिमी व्यास वाले पीवीसी/यूपीवीसी पाइप का उत्पादन करता है।
उच्च आउटपुट: लगभग 150-1300 किग्रा/घंटा तक उपलब्ध क्षमता।
पूर्ण उत्पादन प्रक्रिया: एक्सट्रूज़न, मोल्डिंग, वैक्यूम कैलिब्रेशन, हॉलिंग, कटिंग, स्टैकिंग और वैकल्पिक बेलिंग को एकीकृत करता है।
लचीले पाइप का उत्पादन: उपयुक्त टूलींग को बदलकर विभिन्न पाइप व्यास और दीवार की मोटाई का उत्पादन किया जा सकता है।
स्थिर और स्वचालित नियंत्रण: सीमेंस पीएलसी और एसएसआर हीटिंग नियंत्रण केंद्रीकृत संचालन और स्थिर एक्सट्रूज़न का समर्थन करते हैं।
जल पाइप अनुप्रयोग: जल आपूर्ति, कृषि सिंचाई, कुआं आवरण, जल निकासी और द्रव परिवहन पाइप के लिए उपयुक्त।
पीवीसी नाली पाइप बनाने की मशीन को केबल सुरक्षा और वायरिंग अनुप्रयोगों के लिए पीवीसी और यूपीवीसी विद्युत नाली पाइप के कुशल उत्पादन के लिए डिज़ाइन किया गया है।
डबल आउटपुट: उच्च दक्षता के लिए एक साथ दो नाली पाइप का उत्पादन करता है।
पाइप का आकार: **16-63 मिमी** तक नाली व्यास का समर्थन करता है।
उच्च आउटपुट: उत्पादन क्षमता लगभग **125-200 किग्रा/घंटा**।
स्थिर एक्सट्रूज़न: शंक्वाकार ट्विन-स्क्रू डिज़ाइन लगातार पीवीसी प्रसंस्करण सुनिश्चित करता है।
लचीला उत्पादन: टूलींग को बदलकर विभिन्न पाइप आकार और दीवार की मोटाई का उत्पादन किया जा सकता है।
आसान नियंत्रण: बुद्धिमान तापमान और इन्वर्टर गति नियंत्रण ऑपरेशन को सरल बनाता है।
 हिन्दी